换料不改缩水,T0试模出来四角全裂,扣位一扣就断。壁厚没问题,加强筋也没问题,问题在图纸上每个尺寸都是按旧料收缩率放的。
PC/ABS缩水0.4%~0.6%,ABS是0.4%~0.7%,看着只差0.1%。一个200mm长的壳体,0.1%就是0.2mm。扣位间隙、柱子中心距、止口配合,0.2mm足够让装配出事。而且ABS的各向异性比PC/ABS明显,壁厚变化处的应力集中点也跟着偏。
很多结构师拿到图,只把右下角技术要求栏那个缩水率改一改。这个动作不够。型腔是按缩水率放大的,3D模型没重新放缩,模具厂编程直接读模型尺寸,读到的还是旧数。我们吃过一次:只改了技术要求栏、没改模型,型腔按旧缩水率做,试出来尺寸偏小0.3mm,扣位间隙从0.1mm变成0.4mm,扣不住。
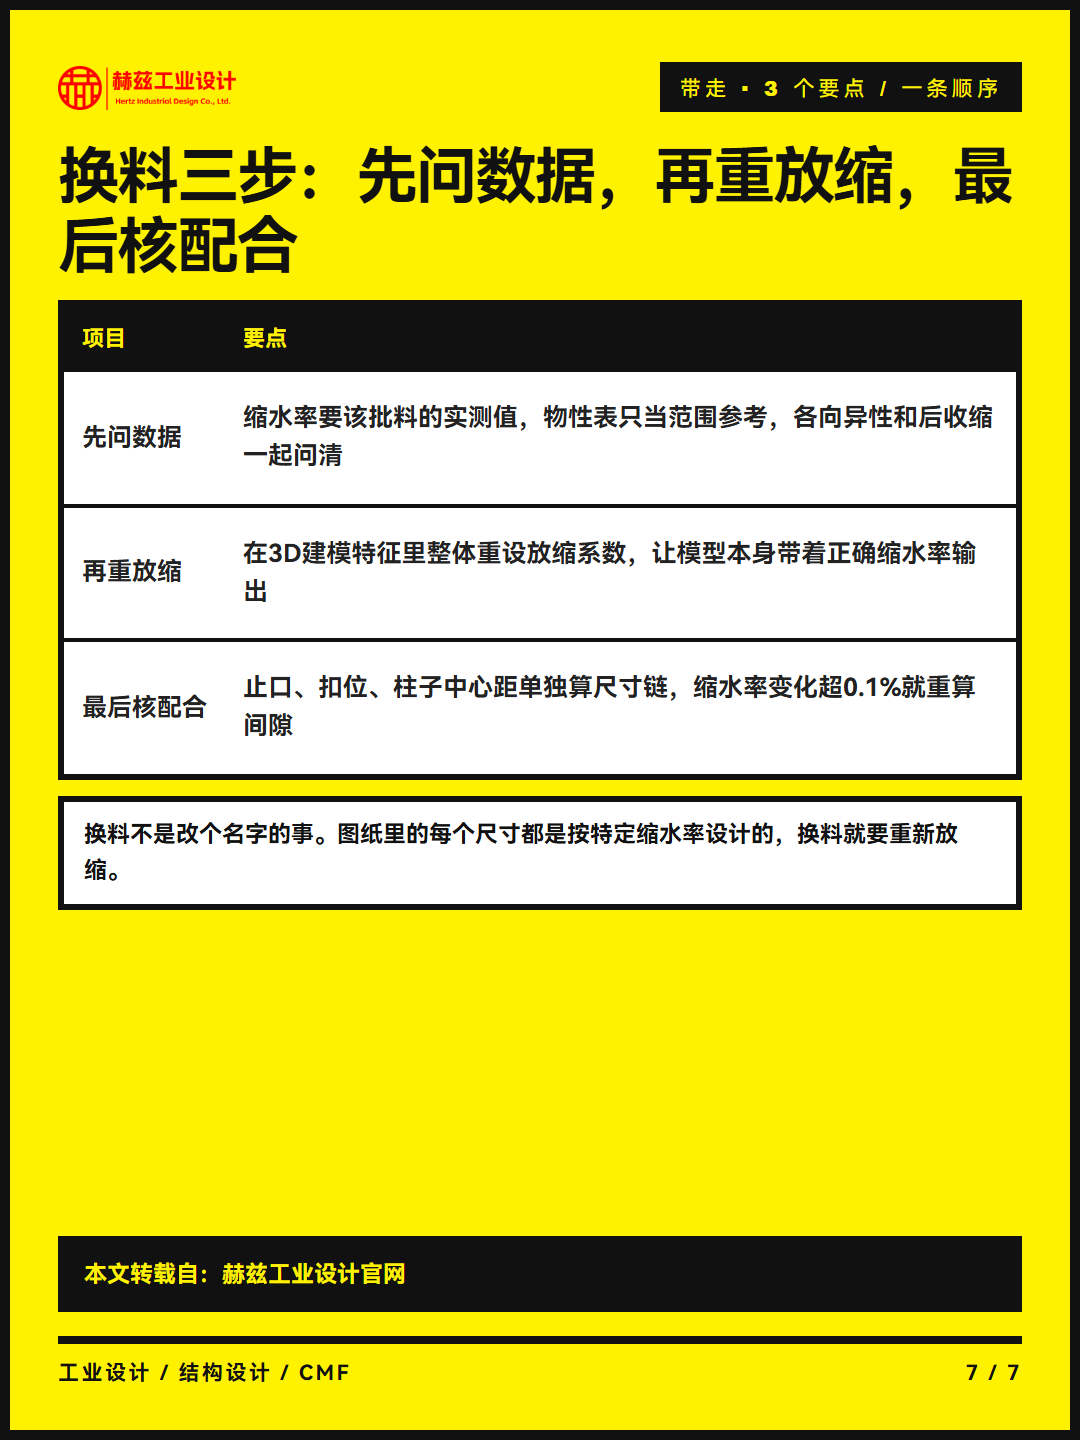
正确动作只有一条:在3D软件里按新料缩水率把整个零件重新放缩一遍,让模型自己带着正确缩水率输出。换玻纤料更要小心,客户从PC/ABS换ABS+10%玻纤,缩水0.2%~0.4%,图没改,壳体短了0.5mm,整个中框废掉——这是系统性偏差,不是公差波动。
最敏感的是止口和扣位。止口间隙通常0.05~0.15mm,100mm长的止口差0.1%就偏0.1mm;扣位臂变形量只有0.3~0.5mm,50mm长的臂偏0.1mm,就可能扣不到位或者扣太紧拔不出来。换料前先去要供应商那批料的实测缩水率,别只看物性表。等T0裂了再改,模具费和时间都是双倍。