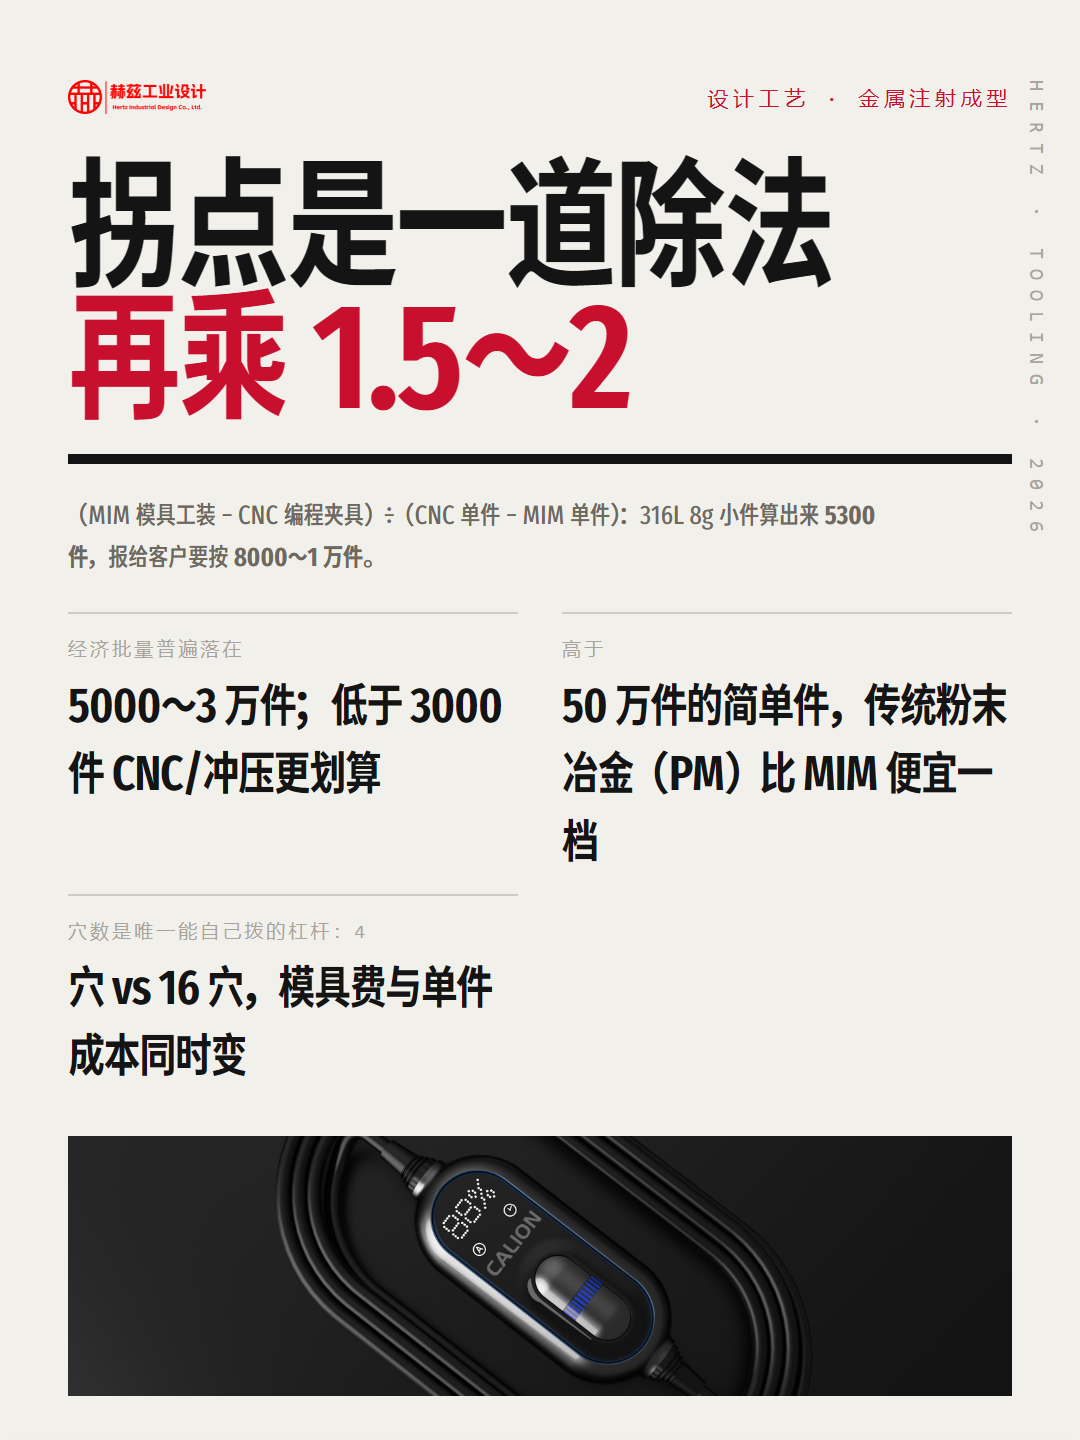
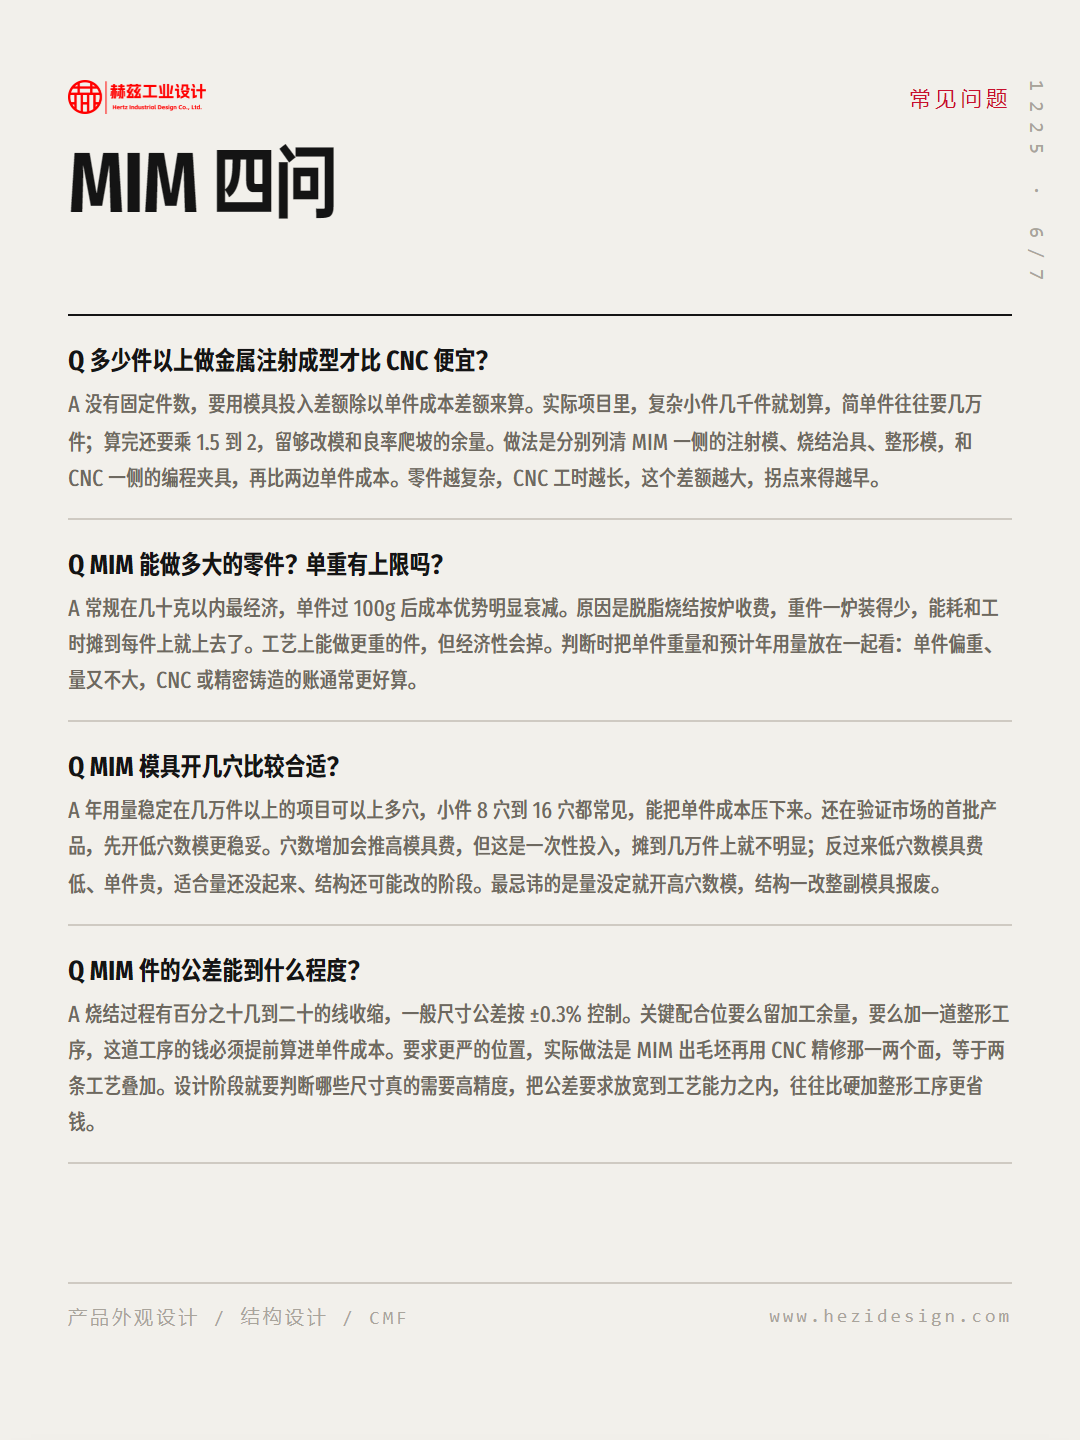
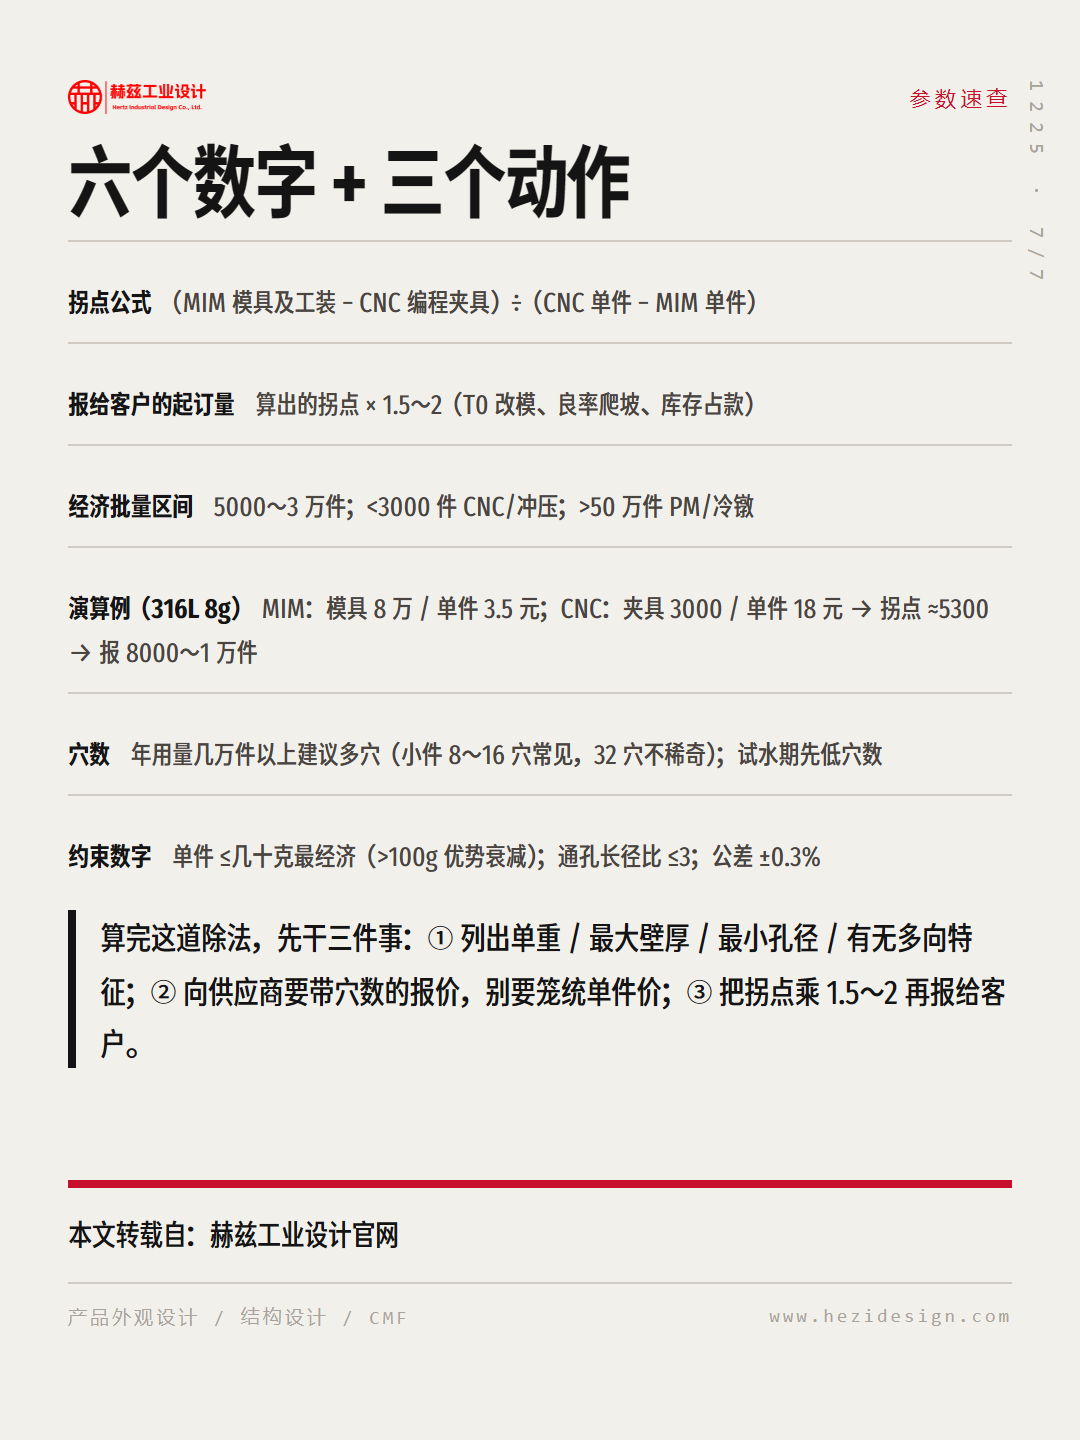
金属注射成型的成本拐点可以直接算:拐点件数 =(MIM 模具及工装投入 − CNC 编程夹具投入)÷(CNC 单件成本 − MIM 单件成本),算完再乘 1.5 到 2,就是该报给客户的起订量。
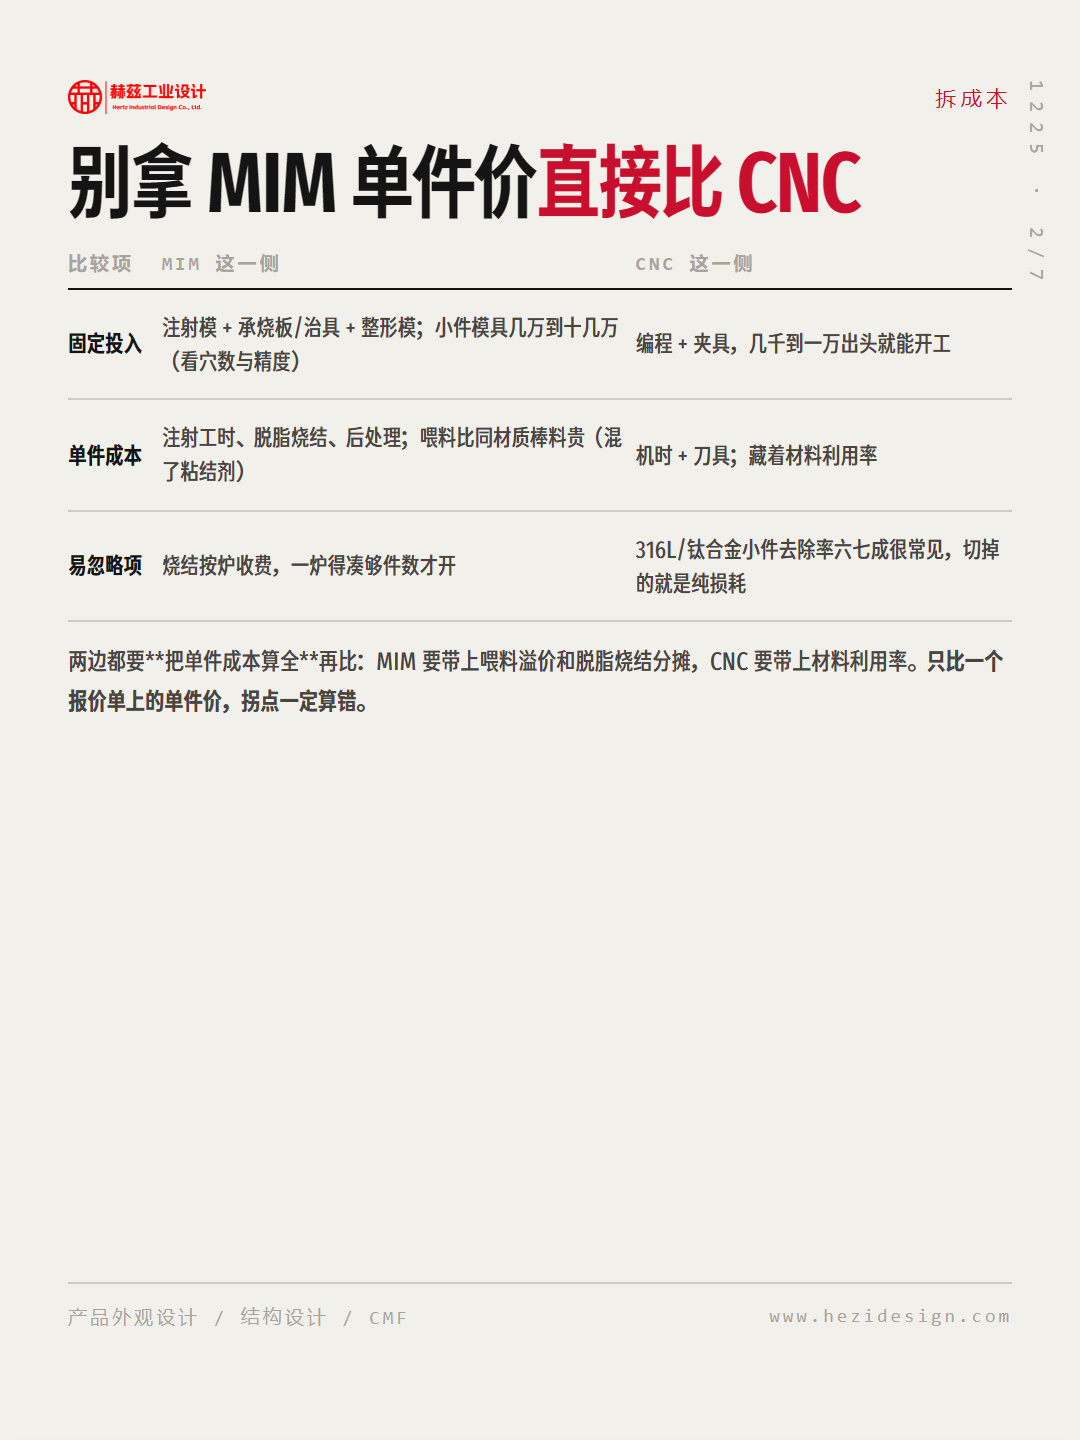
最容易犯的错,是拿 MIM 的单件价直接跟 CNC 的单件价比 —— 这两个数不在一个层级上。MIM 要先垫注射模、承烧板治具、整形模,小件模具费几万到十几万;喂料还比同材质棒料贵,因为混了粘结剂。CNC 的固定投入低,编程加夹具几千到一万出头就能开工,但单件成本里藏着材料利用率:316L 或钛合金小件去除率六七成很常见,切下来的就是纯损耗。
拿一组假设数演算:某 316L 小件单重 8g,MIM 模具砸 8 万、单件综合成本 3.5 元;CNC 编程夹具 3000 元、单件 18 元。拐点 =(80000−3000)÷(18−3.5)≈ 5300 件。这个数不能直接报出去,要乘 1.5 到 2 —— T0 试模往往要改两轮,良率爬坡的废品得自己吃,烧结要凑够一炉才开。所以真实起订量按 8000 到 1 万件谈才稳。
经济批量的普遍区间是单批次 5000 到 3 万件。低于 3000 件,模具摊销压过一切,CNC 或冲压更划算;高于 50 万件的简单件,传统粉末冶金压制模具寿命长、节拍快,单件比 MIM 便宜一档。
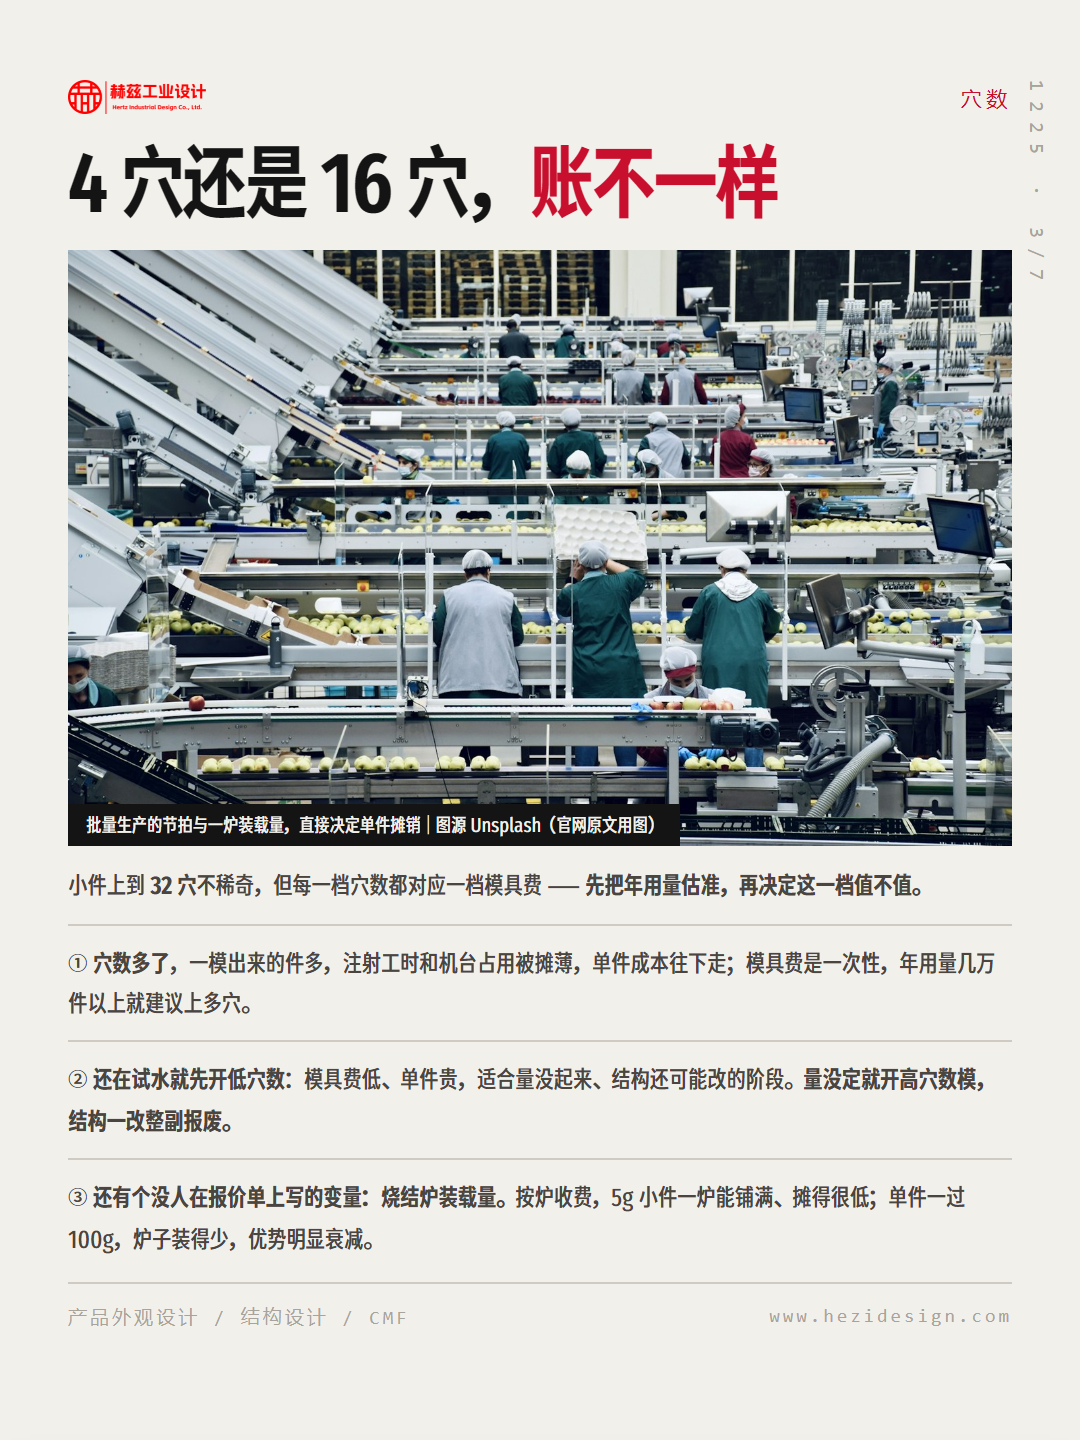
穴数是这条线上唯一能自己拨的杠杆。同一副模开 4 穴和 16 穴,模具费差一个台阶、单件成本也差一个台阶;年用量几万件以上就建议上多穴,还在试水就先开低穴数 —— 最忌讳量没定就开高穴数模,结构一改整副模具报废。还有个没人在报价单上写的变量:烧结炉装载量,脱脂烧结按炉收费,5g 小件一炉能铺满,单件一过 100g 炉子装得少,优势明显衰减。
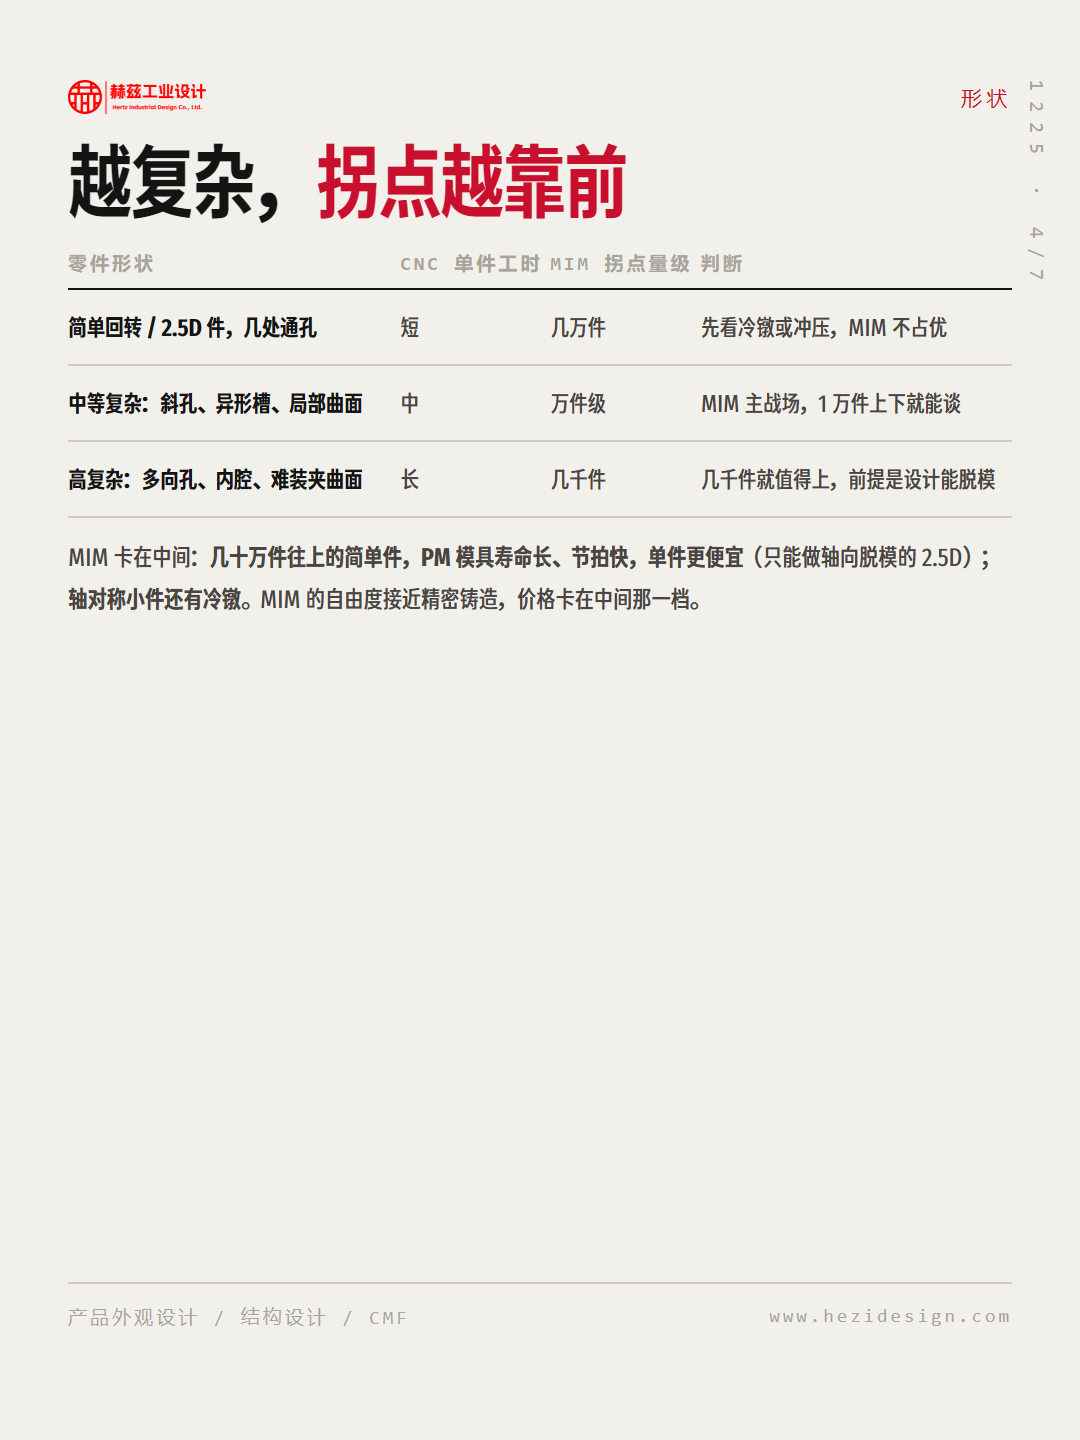
形状越复杂,拐点越靠前。斜孔、异形槽、内腔、多向交叉孔这些特征,CNC 要翻面装夹、专用夹具、慢走刀,工时往上堆;MIM 是模具里长出来的,几乎不额外加钱。简单回转件拐点被推到几万件,中等复杂万件级,高复杂几千件就值得上。
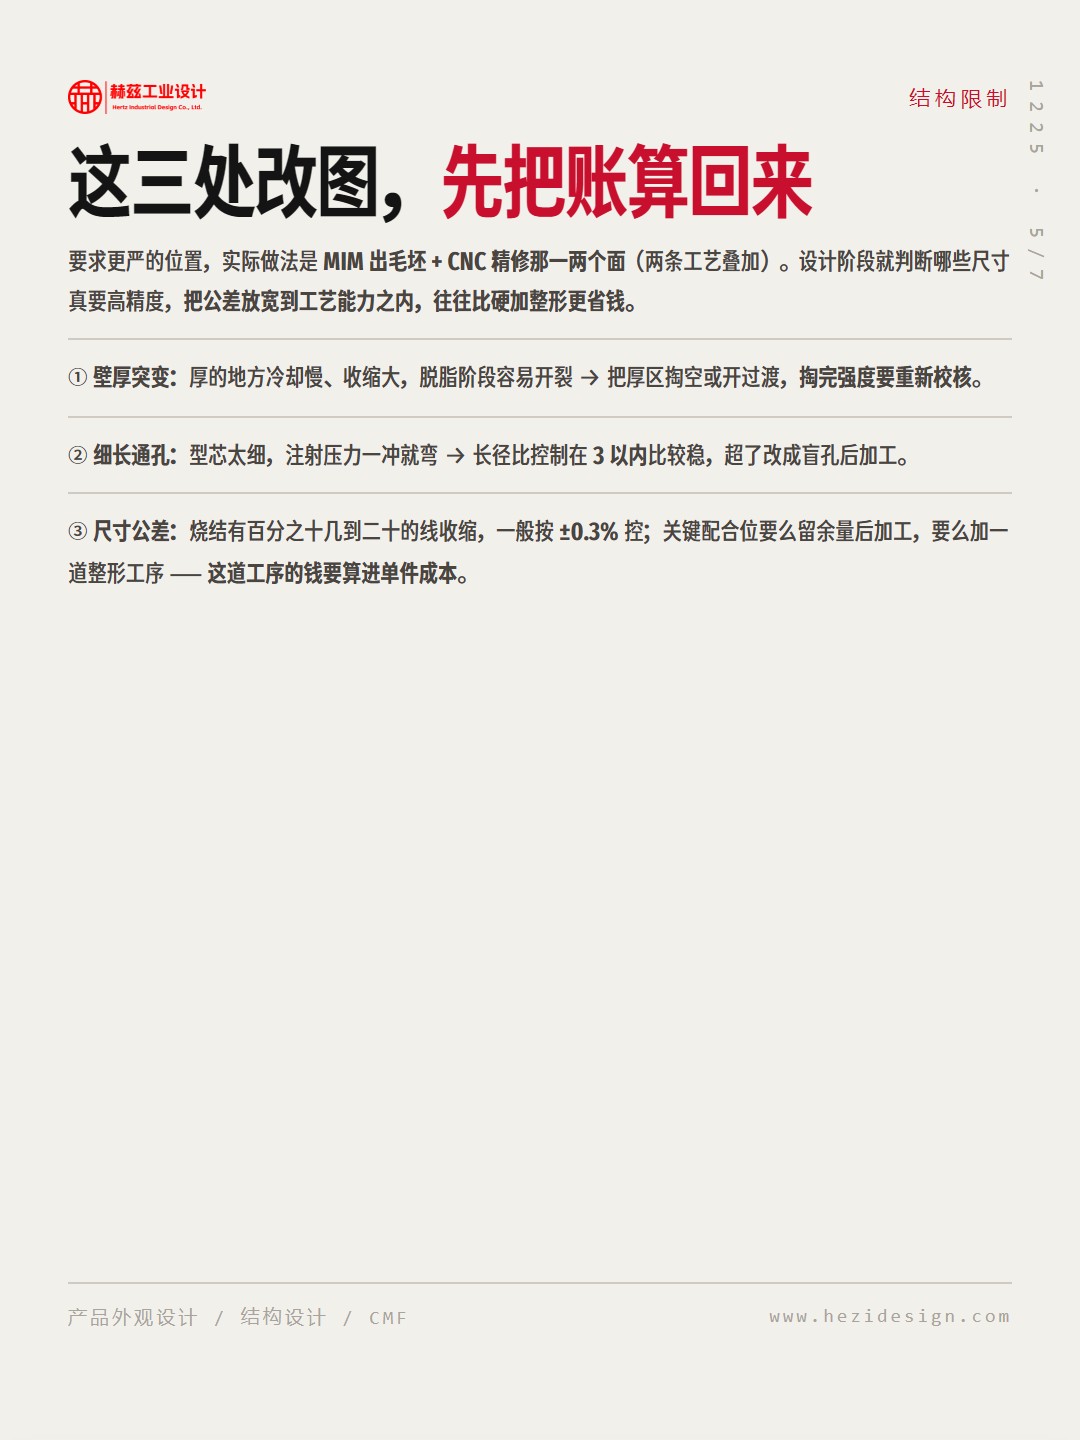
改图时还要注意三处会把 MIM 从划算变不划算:壁厚突变换来脱脂开裂,细长通孔型芯会弯(长径比控制在 3 以内),公差一般按 ±0.3% 控、关键配合位要么留余量后加工要么加整形工序。