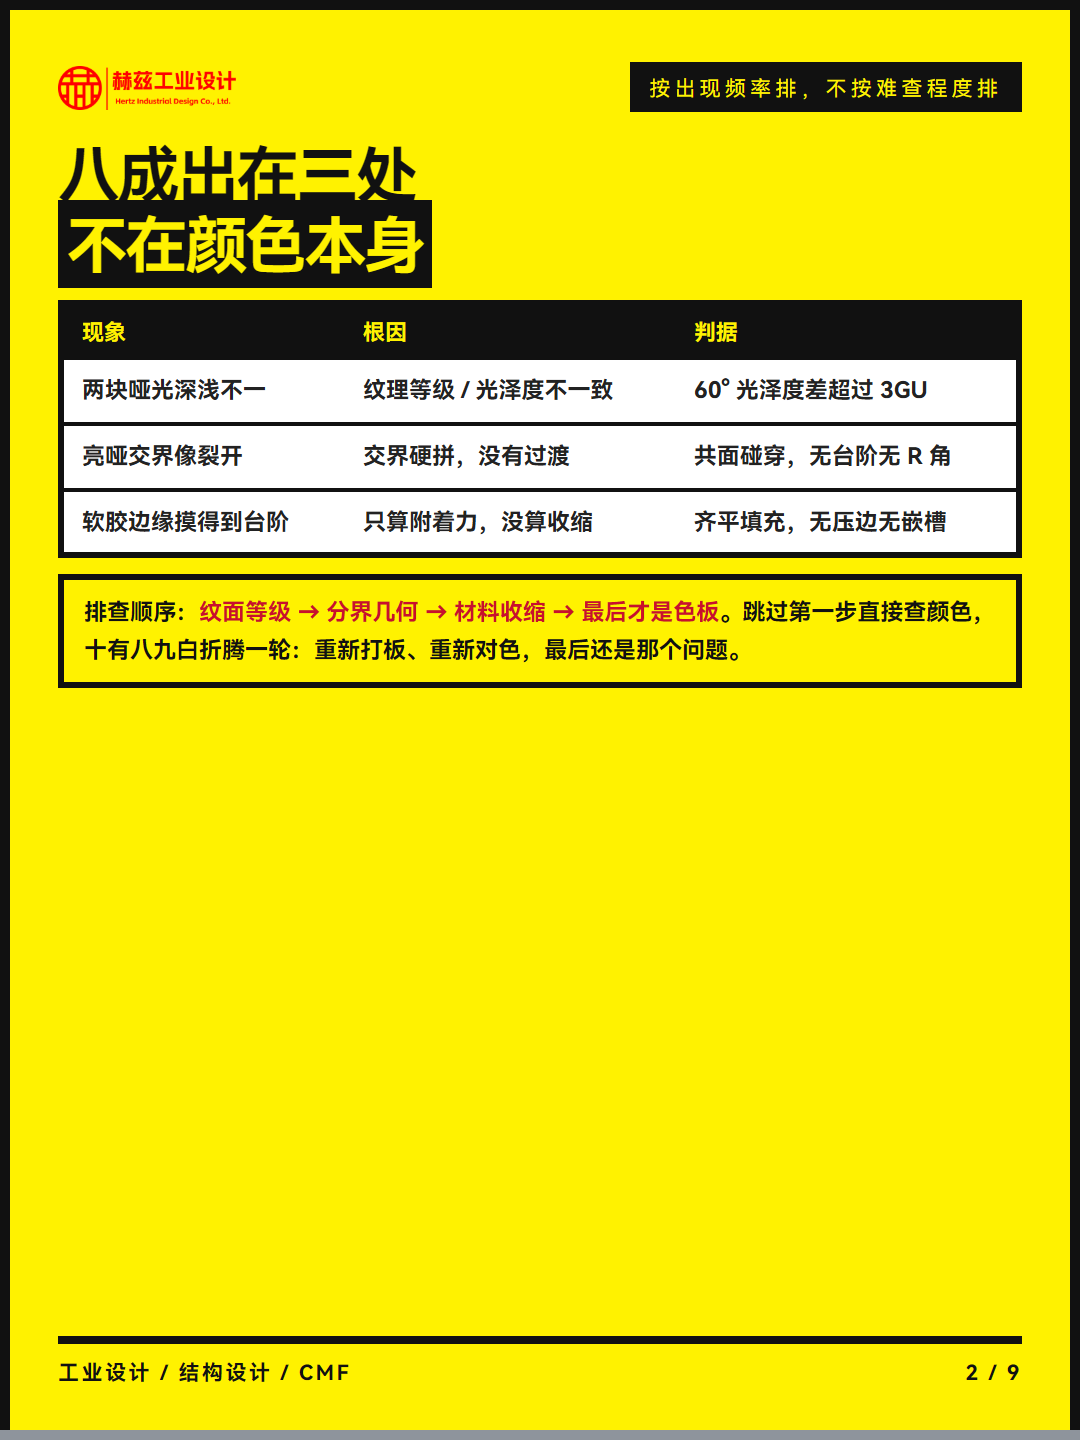
哑光配亮面,装到一起客户拍照过来说:像两种颜色的塑料。色板对过、色号没错、同一台注塑机打的——问题八成不在颜色,在这三处。
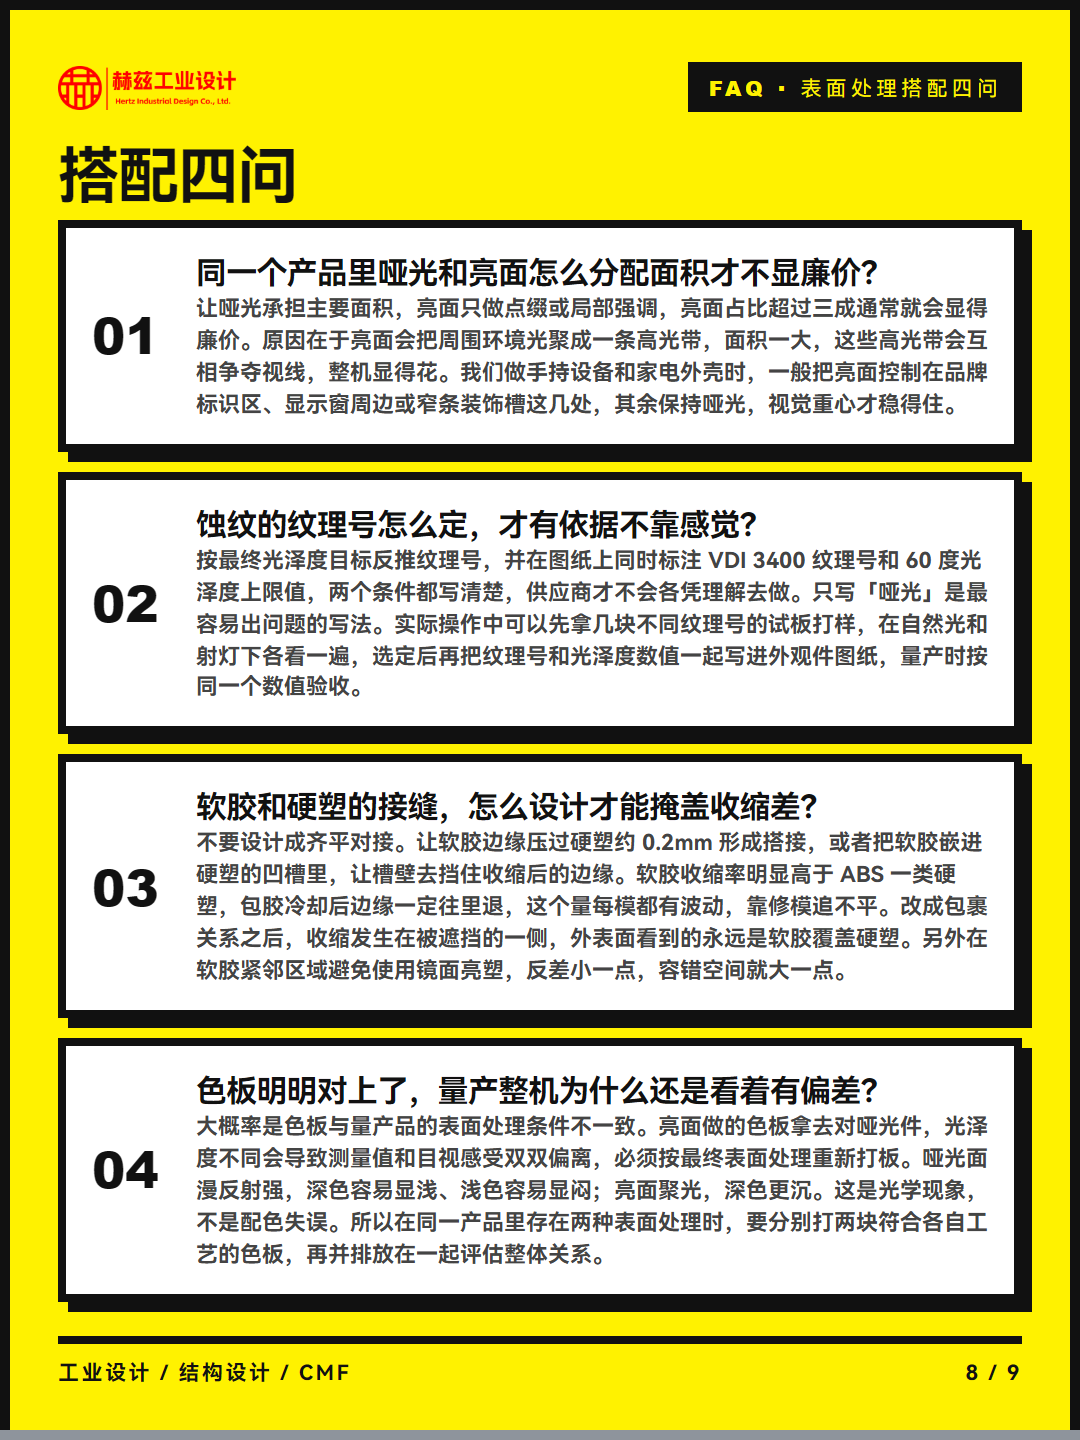
① 两块哑光不是同一个哑光。VDI 18 到 45 都叫哑光,Ra 差一个数量级。图纸上别写「哑光」两个字,要写纹理号 + 60° 光泽度目标值,哑光段控制在 10GU 以内,两处差不超过 3GU,超了在射灯下一眼就看出来。
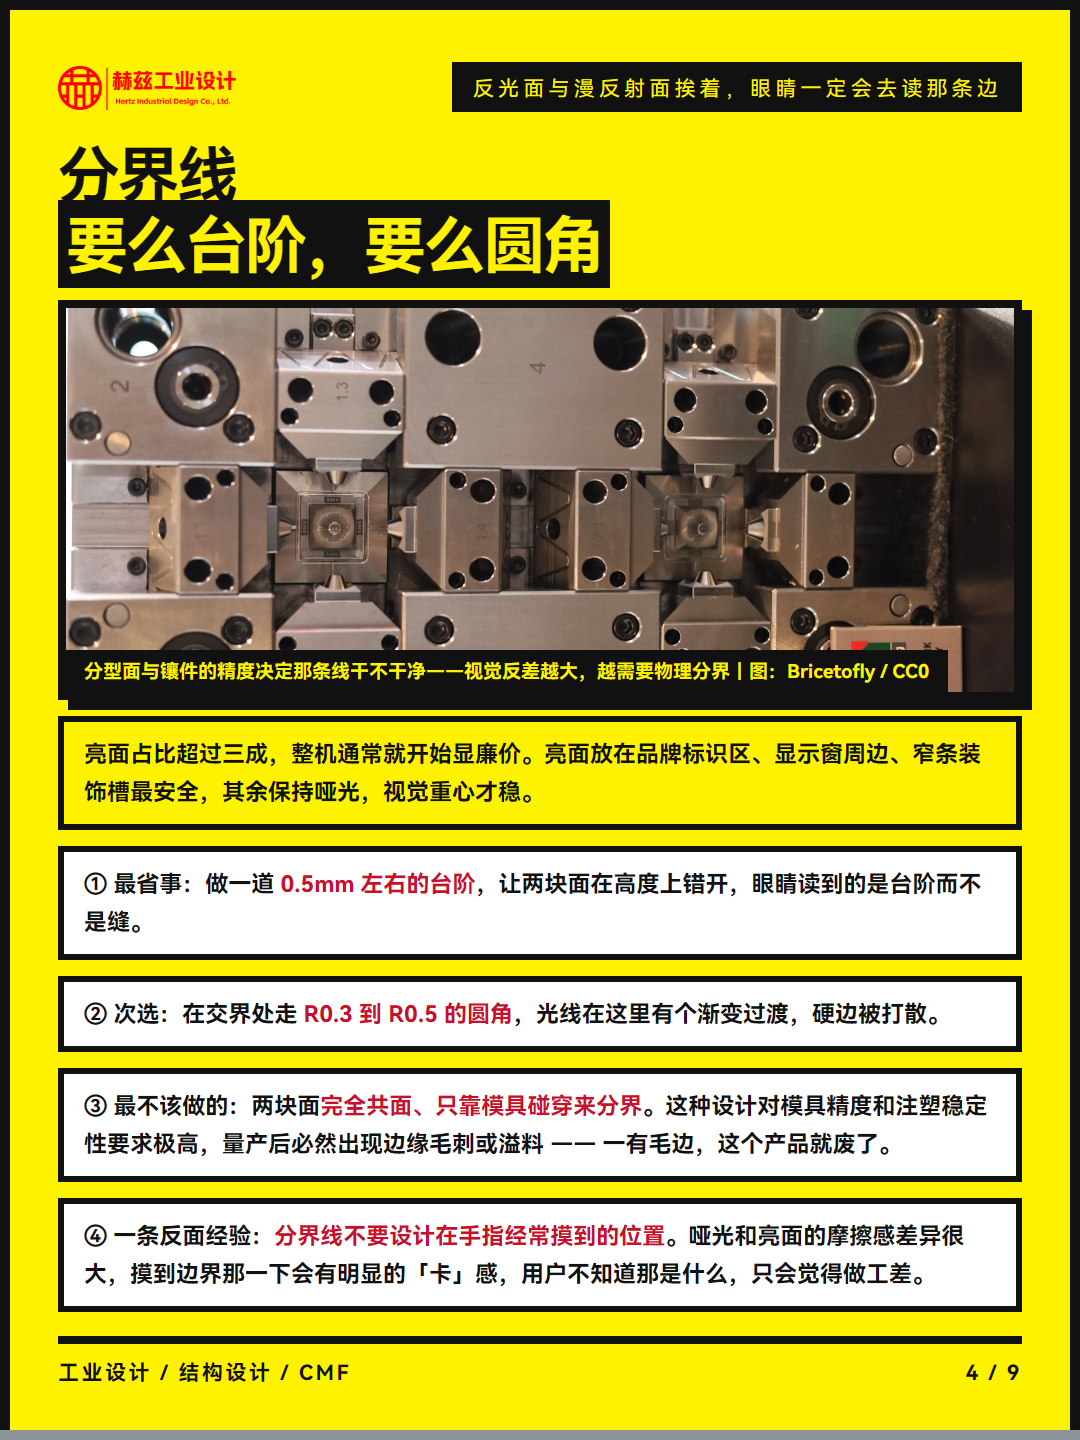
② 亮哑交界直接硬拼。加一道 0.5mm 台阶,让眼睛读到台阶不是缝;或者走 R0.3-0.5 圆角把硬边打散。最不该做的是两块面共面、只靠模具碰穿分界,量产必有毛刺,一有毛边这个产品就废了。另外分界线别放在手指常摸的位置。
③ 软胶包硬塑,只算附着力不算收缩。ABS 收缩 0.4%-0.7%,TPE 明显更大,包胶后软胶边缘会往里退。解法是让软胶压边 0.2mm 盖住硬塑,或者嵌进槽里让槽壁挡住。
排查顺序:纹面等级 → 分界几何 → 材料收缩 → 最后才是色板。跳过第一步直接查颜色,十有八九白折腾一轮:重新打板、重新对色,最后还是那个问题。