泳和喷涂,本质差在一句话:电泳是「电场走到哪、漆到哪」,喷涂是「视线到哪、漆到哪」。
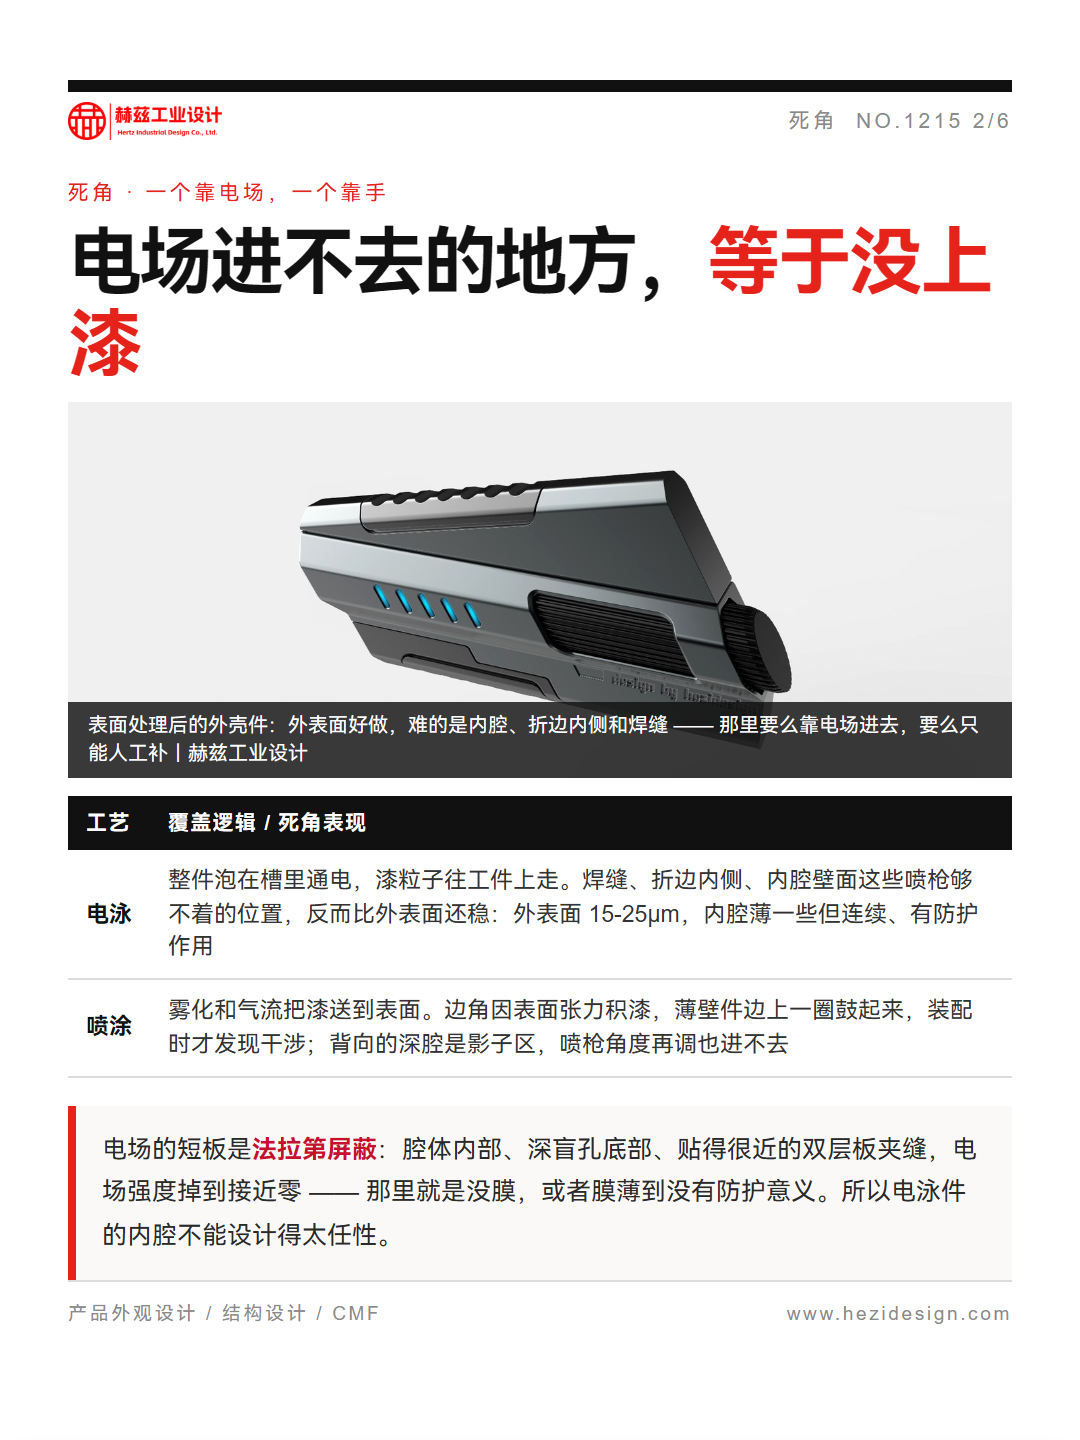
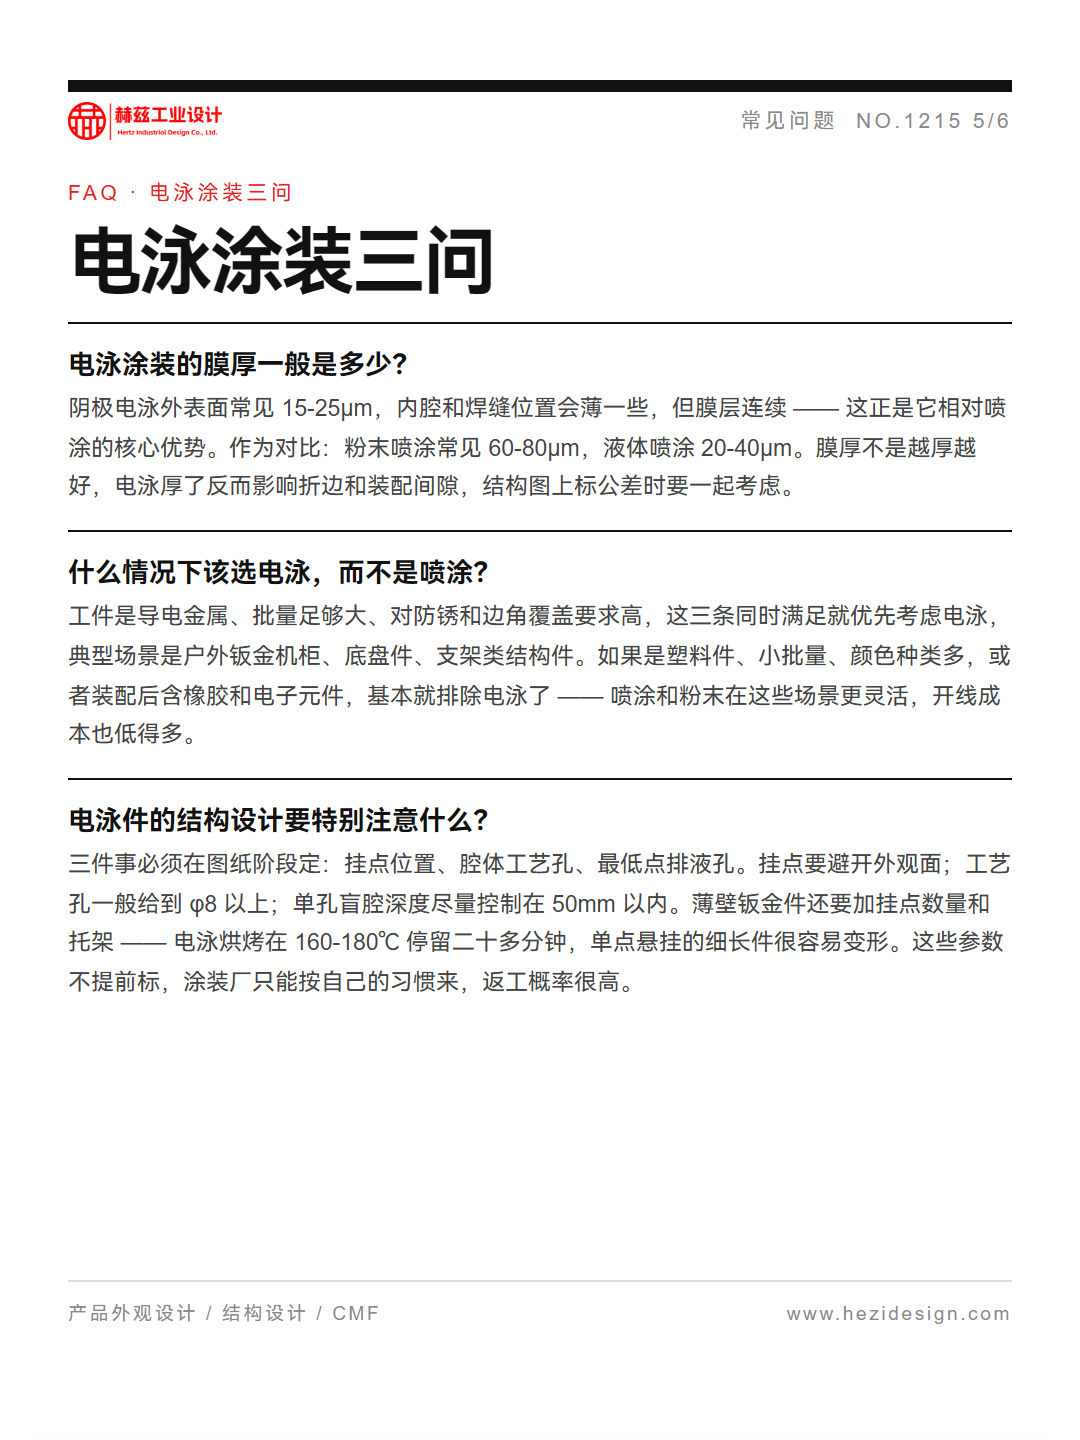
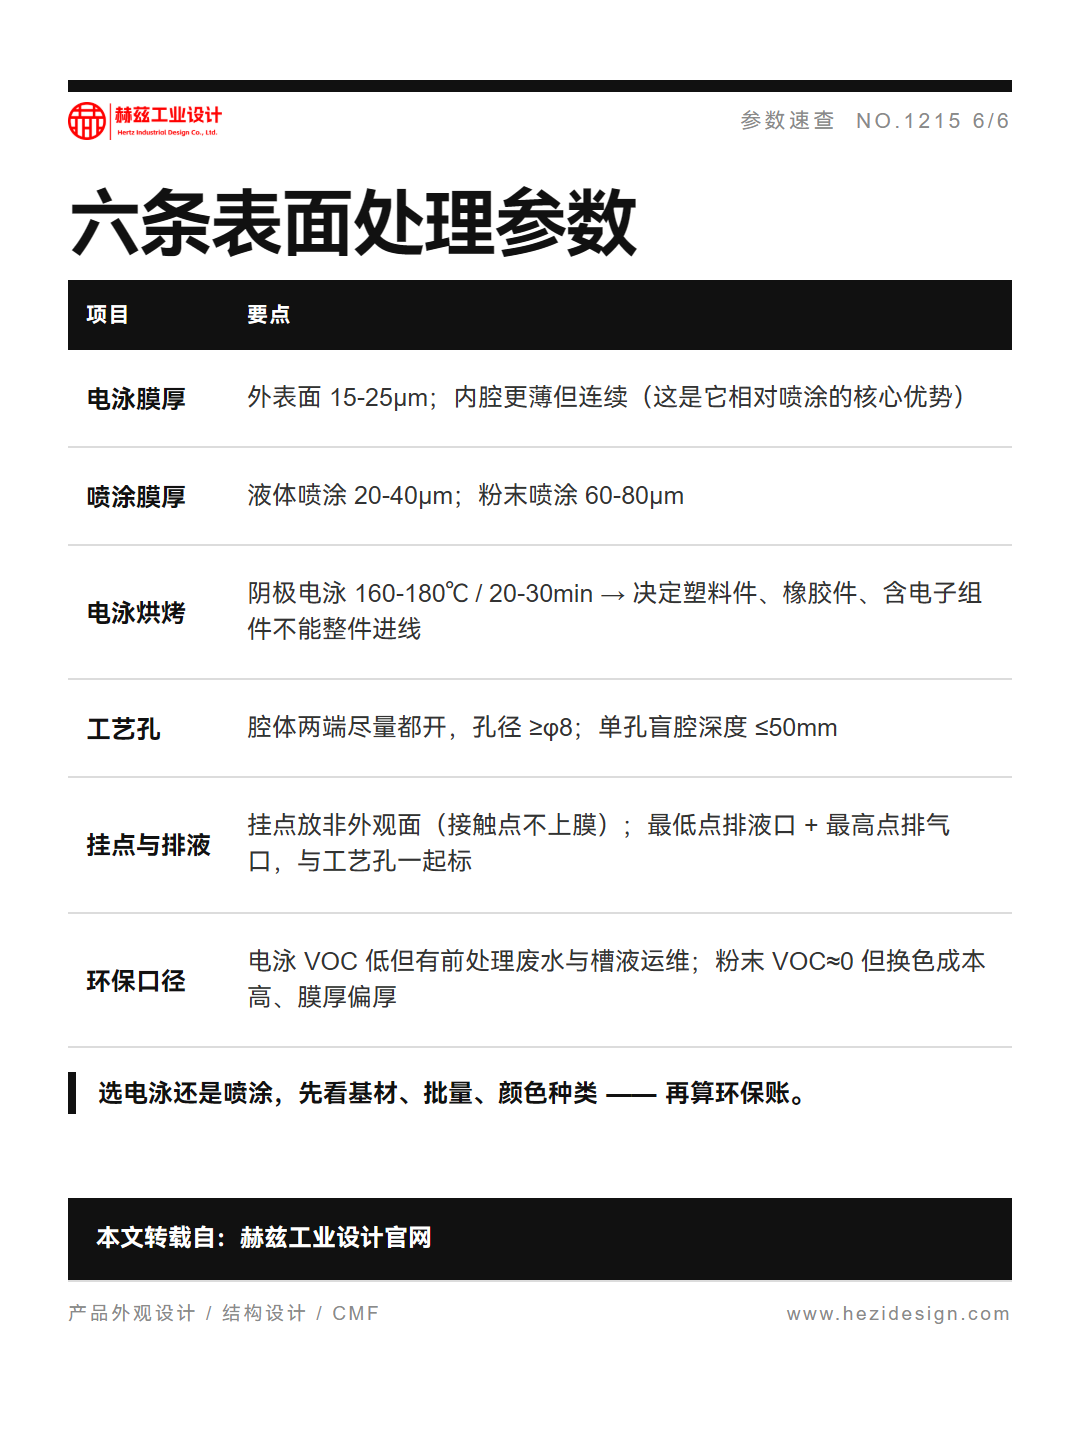
所以电泳的焊缝、折边内侧、内腔壁面反而比外表面还稳(外表面 15-25μm,内腔薄但连续);喷涂的边角会积漆、薄壁件边上一圈鼓起来,背向的深腔是影子区,喷枪角度再调也进不去。但电场也有进不去的地方 —— 法拉第屏蔽:深盲孔底部、贴得很近的双层板夹缝,强度掉到接近零,那里就是没膜。
② 腔体工艺孔两端尽量都开、孔径 ≥φ8,单孔盲腔深度 ≤50mm;
烘烤 160-180℃ / 20-30 分钟直接卡掉一批设计:塑料件、带橡胶密封条的、装好电子元件的组件,都别想整件进电泳线。
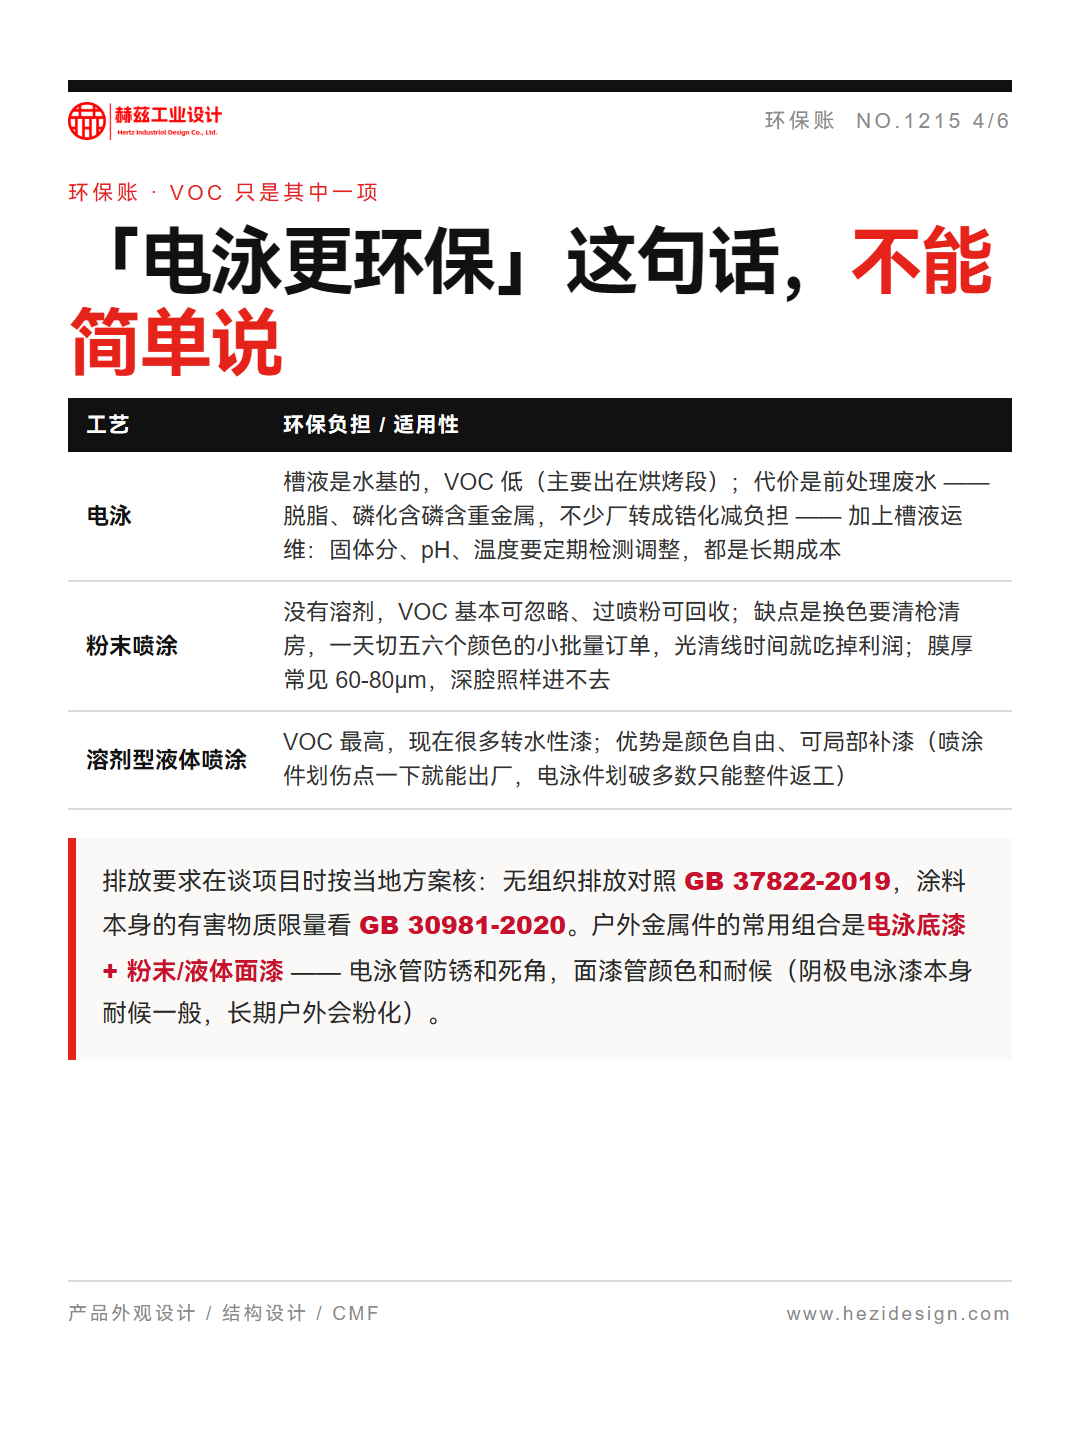
环保账也不好算:电泳 VOC 低,代价是前处理废水和槽液运维;粉末 VOC 接近零但换色要清枪清房、膜厚 60-80μm。户外金属件常用的是电泳打底 + 粉末/液体面漆。
一句话选型:导电金属 + 批量大 + 要防锈打底 → 电泳;塑料件 / 小批量 / 彩色外观 → 喷涂或粉末。