看点高级的
拿点有用的
学点真干货
找点新财路
发布
登录
注册
外壳件选ABS还是PC+ABS?10年结构师聊聊塑料选材和晒纹踩过的坑
赫兹工业设计
深圳
/
产品设计师
/
15天前
/
308浏览
版权
私信
关注
外壳件选ABS还是PC+ABS?10年结构师聊聊塑料选材和晒纹踩过的坑
赫兹工业设计
关注
收藏
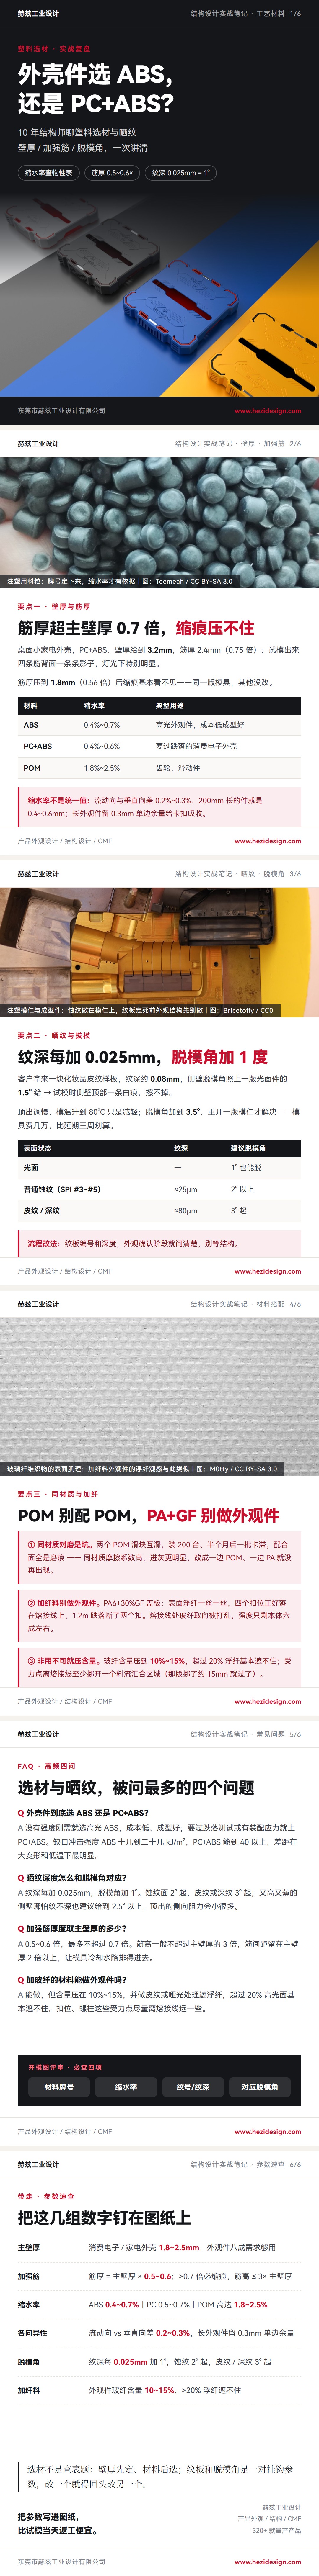
先把结论摆出来:消费电子和家电外壳件,绝大多数情况下壁厚落在 1.8 到 2.5mm 这个区间,材料选高光 ABS 或者 PC+ABS 就能覆盖八成需求;有跌落和强度要求的内部结构件再上 PC 或者 PA 加玻纤。加强筋厚度按主壁厚的 0.5 到 0.6 倍取。外观面晒纹的话,纹路每加深 0.025mm,脱模角建议再加 1 度,这条线守不住,试模当天就能看到顶白和拉伤。
选材三句话版本
壁厚先定,材料后选。缩水率查材料厂的物性表,别凭印象。
外观件优先顺序:高光 ABS → PC+ABS → 加玻纤料(能不用就不用)。
晒纹深度和脱模角是一对挂钩参数,改一个必须回头改另一个。
一、壁厚和加强筋:缩水率去查物性表,筋厚按主壁厚的 0.5 到 0.6 倍
ABS 缩水率一般在 0.4% 到 0.7%,PC 在 0.5% 到 0.7%,POM 高达 1.8% 到 2.5%。加强筋厚度取主壁厚的 0.5 到 0.6 倍,超过 0.7 倍,筋背面就会出现明显缩痕。 我们做过一款桌面小家电的外壳,PC+ABS 材质,最初整体壁厚给了 3.2mm,筋厚 2.4mm(正好 0.75 倍):试模出来四条加强筋背面一条条影子,灯光下特别明显。后来把筋厚压到 1.8mm(0.56 倍),缩痕基本看不见了——同一版模具只动了筋的厚度,其他没改。这个比例我们在好几个项目上都验证过:超过 0.7 倍,哪怕加了冷却水路、调了保压曲线,也只能减轻不能消除。 还有一件事值得提前算:同一块料在流动方向和垂直方向上的缩水差能有 0.2% 到 0.3%。一个 200mm 长的件,这个差值就是 0.4 到 0.6mm。长条形外壳如果两边卡扣都按理论尺寸给,装配时会一边紧一边松。我们现在的做法是,长的外观件留 0.3mm 左右的单边余量,让卡扣自己去吸收这个差。
二、晒纹和脱模角:纹板定死之前,外观结构先别做
晒纹深度每增加 0.025mm,脱模角至少要加 1 度。普通蚀纹面(SPI #3 到 #5 级别)建议拔模角做到 2 度以上,深纹或者皮纹建议 3 度起。 有个客户拿着一块化妆品的皮纹样板过来,那块纹板是 MT 系列的深纹,纹深我们量过大概 0.08mm 左右;产品的侧壁脱模角按常规的 1.5 度给,因为上一版是光面件,脱得好好的。试模时侧壁顶部一条白痕,用手一擦还在;顶出速度调慢、模温升到 80 度,白痕减轻但没消掉。后来把侧壁脱模角加到 3.5 度、重新开了一版模仁,才彻底解决。多花的那笔模具费在几万这个量级,比项目延期三个礼拜要划算。 现在我们的流程改了一下:外观确认阶段就把纹板编号和深度问清楚,哪怕客户说"你先做结构,纹路后面再定",我们也按深纹的规格去留脱模角。留大了顶多外观上看着角度松一点,留小了就是重开模。另外纹板方向也影响观感,深纹件最好让纹理走向和顶出方向一致,顶针布置避开纹路密集区。
三、材料搭配和加纤料:POM 配 POM,PA+GF 尽量别拿来做外观件
有相对运动或者反复摩擦的配合面,两边用同一种材料会咬合磨损,POM 配 POM 的滑动件寿命反而不如 POM 配 PA。加玻纤的料熔接线强度会往下掉,还有浮纤问题,外观件能不用就不用,非用不可就把玻纤含量压在 10% 到 15% 之间。 前年一款手持设备,盖板一开始选了 PA6 加 30% 玻纤:表面浮纤一丝一丝,四个扣位正好在熔接线上,跌落测试从 1.2 米摔下去断了两个扣。熔接线是两股料流汇合的位置,玻纤在汇合处取向被打乱,强度大概是本体强度的六成左右。后来把材料换成 PC+ABS、扣位从熔接线位置挪开大概 15mm,同样的跌落高度过了。 滑动配合这块也有过教训:一款产品内部两个滑块互滑,都用 POM,装了两百台测试,半个月后有一批出现滑动卡滞,拆开看配合面有磨痕。同材质之间摩擦系数高,加上灰尘进去了更明显。后来改成一边 POM、一边 PA,这批问题就没再出现。
FAQ:塑料选材与晒纹常见问题
外壳件到底选 ABS 还是 PC+ABS?
没有强度刚需就选高光 ABS,成本低、成型好;要过跌落测试或者有装配应力,就上 PC+ABS。ABS 的缺口冲击强度一般在十几到二十几 kJ/m²,PC+ABS 能到四十以上,差距主要在大变形和低温环境下体现。
晒纹深度怎么和脱模角对应?
纹深每加 0.025mm,脱模角加 1 度。蚀纹面建议 2 度起,皮纹或深纹 3 度起;又高又薄的侧壁哪怕纹不深也建议给到 2.5 度以上。
加强筋厚度取主壁厚的多少合适?
0.5 到 0.6 倍,最多不超过 0.7 倍。筋高一般不超过主壁厚的 3 倍,筋间距建议留在主壁厚的 2 倍以上,让冷却水路排得进去。
加玻纤的材料能不能做外观件?
能做,但含量压在 10% 到 15%,并做皮纹或哑光处理遮浮纤;超过 20% 高光面基本遮不住,受力点也要离熔接线远一些。
手板阶段就要把材料定下来吗?
结构验证阶段不用,但开模前必须定死,因为缩水率直接决定模具尺寸。手板可以用 CNC 或 3D 打印验证结构和装配,真正要卡死的时间点是开模图评审之前。
0
阅读原文
|
举报
|
声明
1
分享
原创文章
工业/产品
其他
产品设计
外观设计
工业设计
结构设计
设计材料
pc
ABS
相关推荐
换一换
阻燃V0到底意味着什么:V0、V1、V2、HB三种材料选型与成本对比
336
赫兹工业设计
银离子加到基材里,为什么半年后抑菌率会"缩水"
428
赫兹工业设计
卡扣拆了十次,第三次就合不严了——我们怎么让整机活过售后
269
赫兹工业设计
试产200台,模具花了4万还是12万?软模、铝模、快速模具选错等于白烧钱
381
赫兹工业设计
产品包装设计要花多少钱?结构包装、平面包装、精装礼盒三类方案的设计成本构成
299
赫兹工业设计
关注
品牌VI系统
2007
恶狗设计中心
十台机器响出三种声音,结构异响按这个顺序往下查
360
赫兹工业设计
会员精选
2020车图渲染合集
15
我反对这门亲事
推广
软触感漆的手感能撑多久?厚度、底材和耐磨这几道坎
313
赫兹工业设计
iFixit 拆解 iPhone 18 Pro:可变光圈和均热板,堆叠设计怎么塞进去
349
赫兹工业设计
塑料件缩水、拉花、开裂?10年结构师聊聊工艺材料选型的实战坑
443
赫兹工业设计
评论
登录
评论你的想法~
表情
发布评论
喜欢TA的作品吗?喜欢就快来夸夸TA吧!
你可能喜欢
换一换
承德文物创意产业园&古洛驰®️|御苑藏珍玉润山河
119
小满设计家
烘焙品牌|PUFFIN品牌视觉系统设计
156
ONEWORK单作效应
数字人民币游戏棋
382
万鱼鱼
Skinsays 医美品牌形象全案设计
132
张智皓_Rex
《造物协议》|仿生人觉醒 AI 概念短片
327
魔杰作MOJZ
为这段旅程画一个句号
353
在改啦
相关收藏夹
换一换
关注
品牌VI系统
2007
恶狗设计中心
关注
作品集
986
VI微娅
关注
数据可视化
494
盘底的洋葱像我
关注
串串
73
djkyoyamazaki
关注
贵族勋章等级图标/语音直播图标 1v1dating
302
Rafael_Hai
关注
企业展厅
3834
汉口哥哥
大家都在看
查看更多
IP 形象
国庆
LOGO 设计
海报设计
插画设计
壁纸图片
作品集
VI 设计
UI 设计规范
AI 绘画
表情包
PPT模板
#产品设计
#产品设计
产品设计
产品设计
产品设计
产品设计.
产品设计#
·产品设计
产品设计 、
#产品设计
产品设计】
产品设计,
产品设计,
#产品设计#
产品设计、
if产品设计
工业设计,产品设计
工业设计 产品设计
工业设计产品设计
工业设计 产品设计
工业设计】产品设计
登录注册
推荐
登录即可同步推荐记录哦
1
登录即可加入我的收藏
评论
登录即可评论想法
分享
分享