看点高级的
拿点有用的
学点真干货
找点新财路
发布
登录
注册
塑料件缩水、拉花、开裂?10年结构师聊聊工艺材料选型的实战坑
赫兹工业设计
深圳
/
产品设计师
/
16天前
/
443浏览
版权
私信
关注
塑料件缩水、拉花、开裂?10年结构师聊聊工艺材料选型的实战坑
赫兹工业设计
关注
收藏
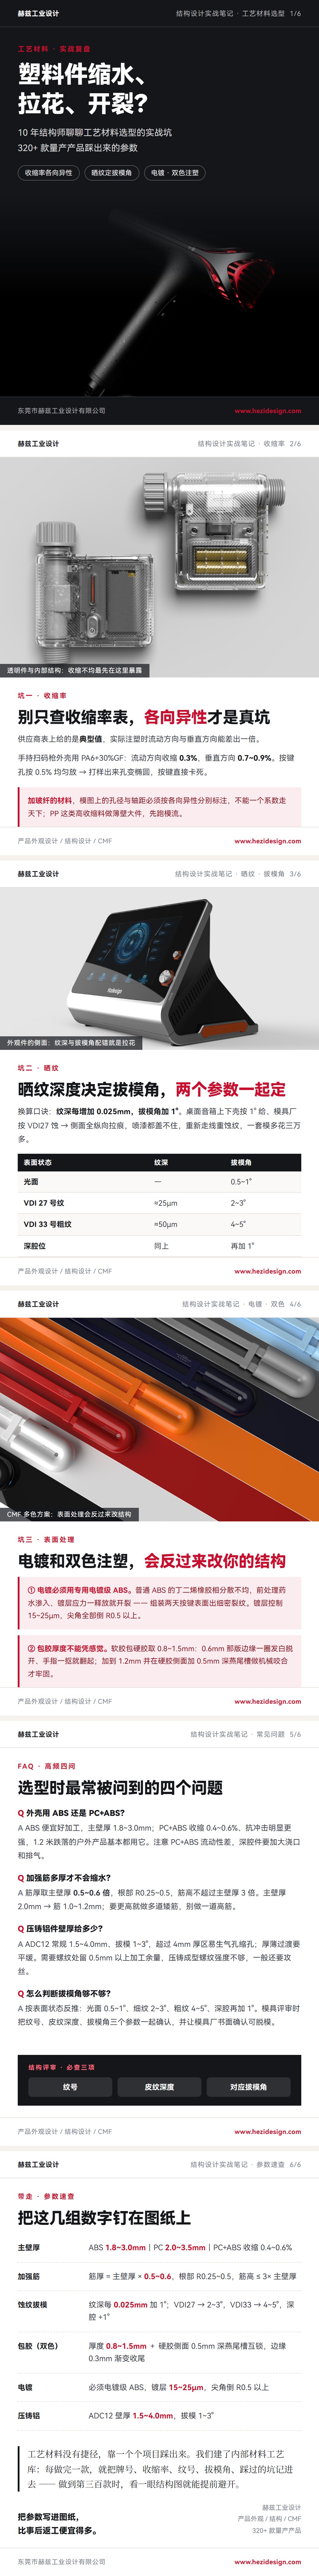
结论:产品后期 80% 的外观和装配问题,不是结构画错了,而是材料和工艺在选型阶段就定错了。收缩率没算对,壁厚差 0.3mm 就缩水;晒纹深度配错拔模角,量产第一批就拉花;电镀级 ABS 换成普通 ABS,组装第二天壳体开裂。
一、收缩率别只查表,各向异性才是真正的坑
收缩率表给的是典型值,实际注塑时流动方向与垂直流动方向能差出一倍。手持扫码枪外壳用 PA6+30%GF:流动方向约 0.3%,垂直方向 0.7%~0.9%。按键孔按 0.5% 均匀收缩放,打样出来孔变椭圆、装配卡死。改成顺着玻纤流动方向排布孔位、长圆孔与料流方向对齐才解决。 操作习惯:凡加玻纤的材料,模图上的孔径与轴距要按各向异性分别标注;PP 这类高收缩料做薄壁大件,先跑模流分析,别凭经验拍脑袋。
二、晒纹深度决定拔模角,两个参数必须一起定
光面 0.5~1° 就够,但蚀纹面每增加 0.025mm 纹深,拔模角要加 1°:VDI27(≈25μm)给 2~3°,VDI33 粗纹(≈50μm)给 4~5°,深腔位再加 1°。 桌面音箱上下壳(PC+ABS、VDI27)第一版侧面全给 1°,试模时侧面全是纵向拉痕,喷漆都盖不住;返工重新走线、重新蚀纹,一套模多花三万多。现在我们的流程是:结构评审先定纹号,再倒推拔模角。同一套模具蚀不同纹时,深浅交界要做 0.3mm 以上台阶过渡。
三、表面处理会反过来改你的结构
电镀必须用专用电镀级 ABS。普通 ABS 的丁二烯橡胶相分散不均,前处理药水渗入、镀层应力一释放就开裂——组装两天按键表面出细密裂纹。换成电镀级 ABS、镀层控制 15~25μm,并把所有尖角倒成 R0.5 以上才彻底解决。 双色注塑的包胶厚度不能凭感觉:软胶包硬胶取 0.8~1.5mm。防水手电握把第一版只给 0.6mm,试模边缘一圈发白脱开、手指一抠就翻起;加到 1.2mm,并在硬胶侧面加 0.5mm 深燕尾槽做机械咬合才牢固;软胶边缘做 0.3mm 渐变收尾,避免应力集中分层。
参数速查
主壁厚:ABS 1.8~3.0mm,PC 2.0~3.5mm,PC+ABS 收缩 0.4~0.6%
加强筋:筋厚=主壁厚×0.5~0.6,根部 R0.25~0.5,筋高≤3×主壁厚
蚀纹拔模:纹深每 0.025mm 加 1°;VDI27→2~3°,VDI33→4~5°,深腔+1°
包胶(双色):0.8~1.5mm + 硬胶侧面 0.5mm 深燕尾槽互锁
电镀:电镀级 ABS,镀层 15~25μm,尖角倒 R0.5 以上
压铸铝:ADC12 壁厚 1.5~4.0mm,拔模 1~3°
工艺材料这块没有捷径,靠的就是一个一个项目踩出来。
0
阅读原文
|
举报
|
声明
收藏
分享
原创文章
工业/产品
产品设计
外观设计
工业设计
结构设计
设计经验
设计工艺
塑料
相关推荐
换一换
阻燃V0到底意味着什么:V0、V1、V2、HB三种材料选型与成本对比
346
赫兹工业设计
银离子加到基材里,为什么半年后抑菌率会"缩水"
428
赫兹工业设计
卡扣拆了十次,第三次就合不严了——我们怎么让整机活过售后
269
赫兹工业设计
试产200台,模具花了4万还是12万?软模、铝模、快速模具选错等于白烧钱
381
赫兹工业设计
产品包装设计要花多少钱?结构包装、平面包装、精装礼盒三类方案的设计成本构成
299
赫兹工业设计
关注
IP形象及IP内容
7661
蔡蔡文化
会员精选
TNTDESIGN|黄蜂米高车
23
无业工
推广
配重不是塞铁块,手感重量靠这三步
336
赫兹工业设计
软触感漆的手感能撑多久?厚度、底材和耐磨这几道坎
313
赫兹工业设计
外壳件选ABS还是PC+ABS?10年结构师聊聊塑料选材和晒纹踩过的坑
308
赫兹工业设计
iFixit 拆解 iPhone 18 Pro:可变光圈和均热板,堆叠设计怎么塞进去
349
赫兹工业设计
评论
登录
评论你的想法~
表情
发布评论
喜欢TA的作品吗?喜欢就快来夸夸TA吧!
推荐素材
你可能喜欢
换一换
遇义设计丨小鹿蓝蓝 液体饮包装设计丨一转眼就长大了
236
遇义设计事务所
AMTKY 手机渲染内部结构+风格化渲染
371
白露先绅
愿每个人都能保持小小的闪烁(IP可授权)
356
重生宝宝
候场少女:野生节拍
224
naonao闹
五千年|固体胶文具包装设计
183
广利品牌设计
品诸子智慧-摘百家之要
430
GUUYU郭宇
相关收藏夹
换一换
关注
IP形象及IP内容
7661
蔡蔡文化
关注
品牌vi完整思路and呈现方式
1769
废才
关注
设计的方法论
1012
jamylee
关注
C君精选-吉祥物设计
2976
你好C君
关注
中国风元素插画
503
蔡蔡文化
关注
白酒包装 酒产品
946
老馬识图
大家都在看
查看更多
IP 形象
国庆
LOGO 设计
海报设计
插画设计
壁纸图片
作品集
VI 设计
UI 设计规范
AI 绘画
表情包
PPT模板
#产品设计
#产品设计
产品设计
产品设计
产品设计
产品设计.
产品设计#
·产品设计
产品设计 、
#产品设计
产品设计】
产品设计,
产品设计,
#产品设计#
产品设计、
if产品设计
工业设计,产品设计
工业设计 产品设计
工业设计产品设计
工业设计 产品设计
工业设计】产品设计
登录注册
推荐
登录即可同步推荐记录哦
收藏
登录即可加入我的收藏
评论
登录即可评论想法
分享
分享