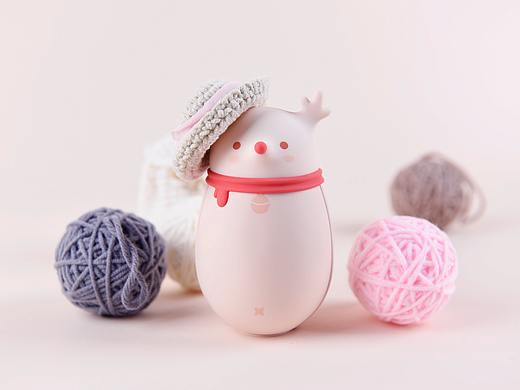
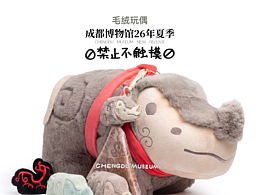
产品效果图刚用AI生成出来,在屏幕上展现得相当精准,一旦转为实物,就出现了结构变形、色彩偏差,是哪一步出了问题?我们从AI生成端到量产端逐步排查,还原出实物该有的效果。
拿模玩生产当例子,生成效果图不能只依赖文字描述,应提前备齐正面、45°斜视、侧面、背面及关键细节特写的多视角参考素材,要求模型保留素材中的外观比例、部件位置、开孔尺寸等核心结构特征,从源头控制结构漂移。
提示词与生成变量都要纳入工程管理。提示词中模糊的审美类描述应替换为具体的物理参数,压缩模型的自由解读空间,缩小生成效果与真实物理材质的差异。同一产品的多视角出图,只调整视角、场景等非核心变量;同系列产品批量生成时,使用一致性生成工具锁定产品特征,避免不同批次之间出现明显的形态差异。
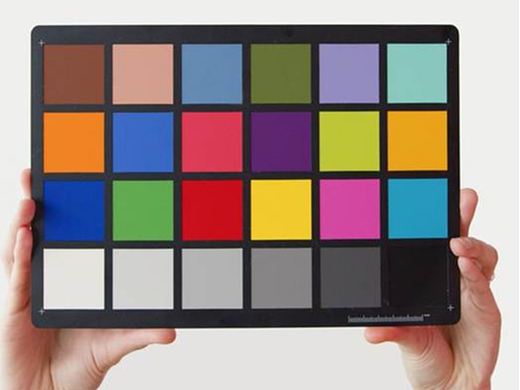
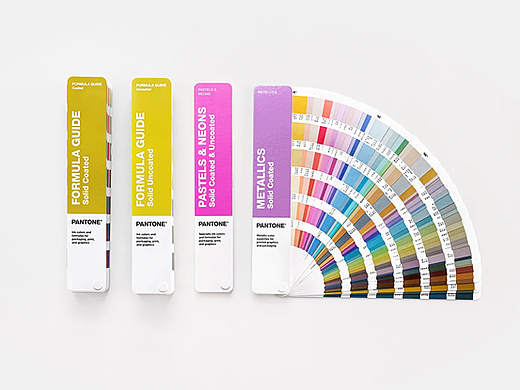
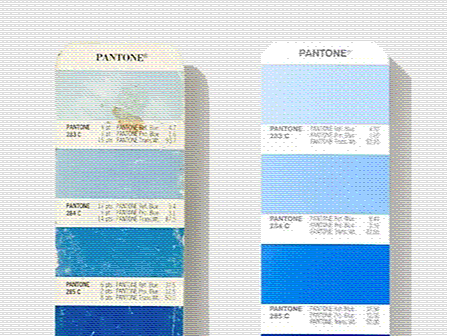
AI输出的是RGB色彩空间下的像素图像,不具备直接投产的条件。本阶段的核心任务是将视觉效果转译为工厂可识别、可执行的工程文件。其中色彩映射是关键一环:屏幕显示基于RGB发光原理,实物生产依赖油墨、油漆等颜料的反射显色,两者色域范围与显色逻辑完全不同。转译时应直接匹配Pantone(潘通)色卡编号,以实物色卡的显色为基准替代屏幕RGB色值,消除设备间显示差异带来的色彩沟通误差,为打样和量产建立统一的色彩锚点。
剩下的工作就是给效果图做信息补全。AI效果图不包含工艺信息,出血位、裁切线、折痕线等定位标识需手动补全,特殊工艺的区域与参数要求应单独建立工艺图层标注,最终按行业通用生产格式导出,避免文件格式差异造成信息丢失。同时要排查生成图中不符合物理规律与生产工艺要求的内容,将不合理的视觉效果修正为可生产的工程结构,防止后续出现结构失效、无法成型等问题。
不用每次都做全尺寸成品,重点对产品主视面、特殊色号区域、渐变效果区域、复杂肌理表面、透光结构等视觉权重高的区域做1:1局部打样,且必须采用与量产完全一致的原材料、生产工艺与设备参数。打样完成后的比对不能停留在办公室普通灯光下,需在两类环境核验:一是标准光源箱内的D50/D65标准光源环境,排除环境杂光对色彩判断的干扰;二是产品最终使用场景的真实光源环境,让户外产品在自然光下核验,室内商展产品在对应商照灯光下核验,确认最终使用条件下的效果符合预期。
核验合格的打样件随即进入正式封样程序:样品上标注材质规格、工艺参数、色号编号、生产批次等信息,由设计方与生产方共同签字确认。封样一式三份,设计、生产、质控部门各留存一份。此后量产与验收全部以实物封样为唯一判定标准,屏幕效果图不再作为验收依据。
封样确认后,第一时间锁定所有原材料的供应商、牌号与批次号,覆盖纸张、油墨、油漆、塑胶粒子、面料等,不允许随意更换低价替代物料。物料入场时执行抽样检测,对照封样件用Pantone色卡核验材质参数与色彩偏差,色差ΔE超过1.5的物料直接拒收,从源头控制批量色差与质感偏差。
生产过程设置三道核心校验节点。第一件产品下线后对照封样件做结构尺寸、色彩、表面质感、工艺效果的全维度检测,全部合格方可启动量产。然后量产期间每20-30件抽取一件,对标封样件检测关键参数,及时发现参数漂移。全部成品下线后做全量外观检验,剔除明显瑕疵品。对美陈装置、空间装饰等需现场安装的大型产品,安装完成后还应在最终使用环境下做现场校准,针对环境光引起的细微视觉差异、安装缝隙造成的结构偏差做局部调整,使最终呈现效果与封样一致。
从AI效果图到实物,对从业者而言,真正解决问题的是对数字与物理差异的理解,以及贯穿全流程的标准化管理能力。也就是说这一过程的环节标准越明确、参数越量化,最终的还原度越高。