新厂比较温州纸杯生产线厂家,可以先拿出准备交给客户的那箱纸杯。箱里装多少袋,每袋怎样计数,袋口怎么封,规格如何区分,这些答案会影响后道配置。成型机能做出杯子,只解决了生产中的一段;谁能把杯子送到可出货的状态,谁的方案才更接近新厂的实际需要。
假设客户要求按袋交货,采购时就要明确袋内杯子的排列方式、每袋数量和外包装要求。同样是装袋,裸杯直接收集后再包装,与成型后连续输送包装,对场地和人员的安排会有不同影响。数量也不只是包装机上的一个设定值,还涉及补杯、剔除异常杯后怎样维持一致的计数结果。
再往前是一摞杯子的形成过程。杯子从主机出来,在哪里收集,怎样送往包装位置,中途需要谁整理,这些动作看起来零碎,却会占用通道和工位。新厂布置时最好把操作人员的位置也画出来,检查拿包装材料、处理散杯和搬运成品的路线是否互相干扰。
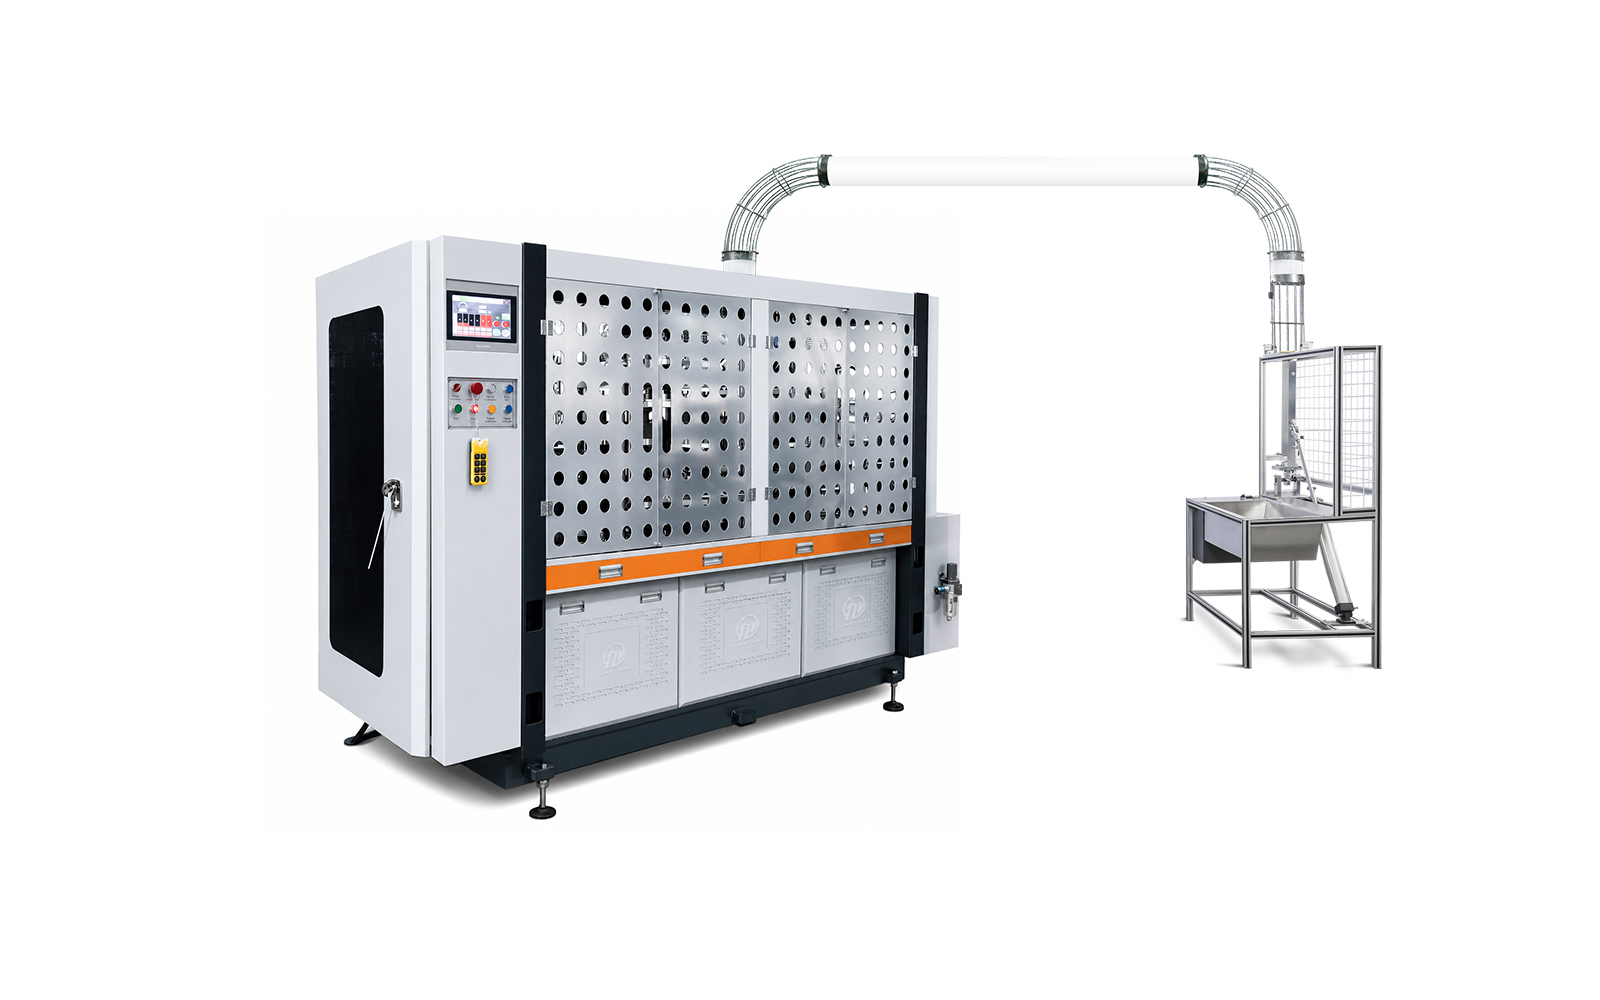
公开方案可以提供具体的讨论起点。明源官网有三台MYC-OCM12配MY-800的包装组合,涉及收集、中央输送、计数、装袋和封口。这个组合说明多机可以围绕包装环节组织,但不能据此默认自己的所有杯型、袋型和混合订单都能直接沿用,仍要逐项匹配。
想直观看后道怎样组织,可对照明源三台成型机与MY-800包装机的公开组合,逐项核查其中的收集和包装工作。页面地址:
https://www.mingyuanmachine.com/paper_cup_production_line/1599.html
报价里的“自动包装”容易让人产生不同理解。买方可能想的是从散杯一直到封箱,供应方指的却可能只是某段装袋和封口。讨论时把每个动作摊开:谁供袋、谁补料、包装后怎么转运,纸箱由哪里展开,装箱是人工完成还是另配设备。明确这些问题,不等于必须一次买齐全部自动化。
新厂还要给包装辅材留位置。袋膜、纸箱和待检成品都需要周转空间。如果布局只画设备外形,投产后容易发现包装材料放在操作通道里,成品堆在设备出口。按预计的补料频率和转运方式安排暂存区域,比到货后挤出一块空地更从容。
不同客户的装箱要求可能不一样。如果一部分订单整袋入箱,另一部分需要分规格组合包装,先把这些差异交代出来。否则主机配置谈得很细,到了出货端却仍需要大量重新分装,整线的分工就会偏离最初设想。
比较厂家时,不妨请对方沿着“成型出口到封好的箱子”讲一遍物料怎么走。哪一步需要人工,哪一步由所报设备完成,哪一步暂时留空,听完应该能在布局上找到对应位置。新厂需要的是一条能按约定方式交货的生产路线,后道值得在询价时就占据完整的一页。