双层纸杯采用连线生产,适合内杯和外套需求相对同步的订单。如果内杯经常要分给不同外套订单,或者单层杯与双层杯交替销售,保留分段生产的空间可能更灵活。判断明源双层纸杯生产线有没有优势,可以先从这两种排产方式比较。
连线形式可参照明源双层纸杯组合页。订单需要分段运行时,应另问相应配置是否支持,不从图片自行推定。连线资料:
https://www.mingyuanmachine.com/paper_cup_production_line/1131.html
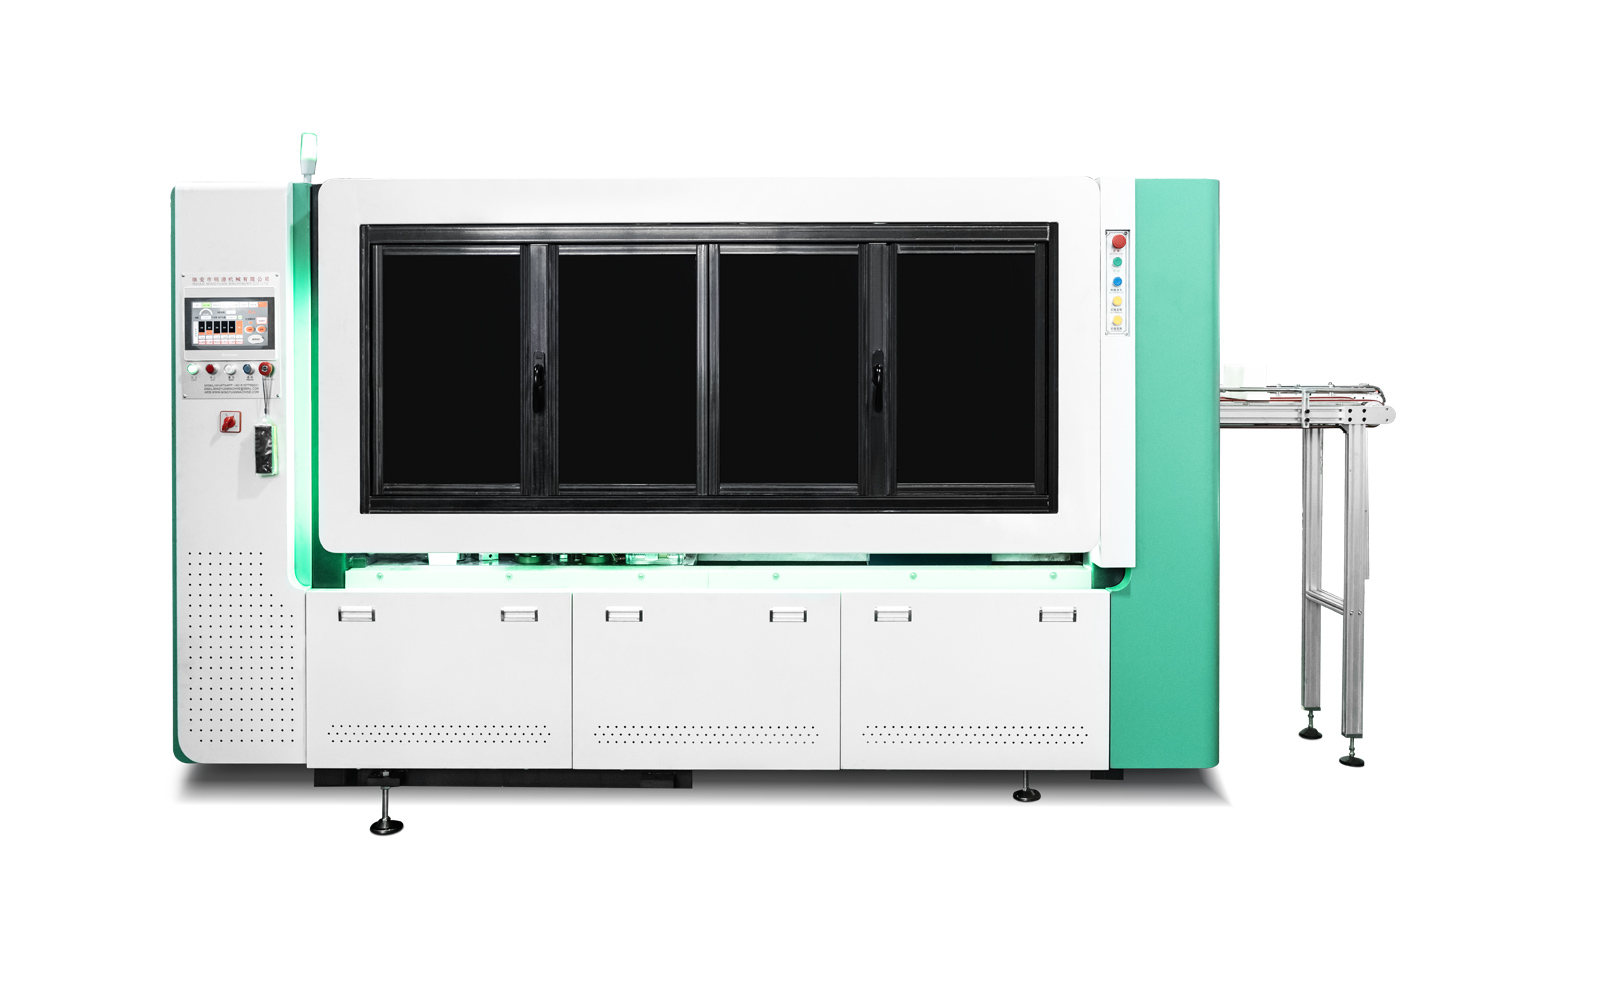
明源公开展示了MYC-120与MYC-DW120衔接的方案,包含内杯成型、转送、套筒和收集。对需要持续生产同类双层杯的工厂,这种组合提供了一个考察连线的具体对象。它是否适合现有订单,还要观察工序间的衔接和换产品时的安排。
把订单摊开,比先讨论连几台机器更直观。假设一段时间内,内杯规格相同,外套也保持一致,内杯连续送往套筒工位,就有减少中间搬运的可能。工厂可以重点比较转送是否顺畅、途中能否检查杯子、异常杯如何移出,以及套筒工序短暂停顿时内杯怎样安置。
如果同一款内杯需要配几种不同图案的外套,而各款数量不一,套筒端的切换未必与内杯成型同步。此时,分段安排可以让内杯先形成待加工批次,再依次匹配外套。但工厂也要接受额外的存放、标识和周转工作。内杯堆在哪里、存放多久、怎样避免批次拿错,都应有具体安排。
中间库存并非越少越好,也不是越多越安心。少量缓冲可能帮助两道工序协调节奏,积压过多则会占据空间。采购时可以拿一周计划订单做纸面排程,标出每个杯型进入套筒工位的时间,再看看需要多少周转位置。这个过程不必先假定设备达到某个宣传产量。
检修时能否隔开工序,同样影响使用方式。内杯设备需要维护,外套端能不能处理已备好的内杯;套筒设备调整时,前段是否可以改做单层杯;如果允许这样运行,需要哪些人工接杯或切换操作。这些都属于具体配置问题,不能从连线图片中直接得出答案。
因此,在讨论自动转送前,先给订单标上“内外杯同步”“共用内杯”“单层也要出货”几种属性。同步订单占主导,可以继续细看连线;订单之间常有交叉,则把独立运行与中间周转作为方案比较项。设备连接方式服从工厂怎样排产,后续安排才容易执行。