多台设备顺畅运转时,画面往往很相似。想判断纸杯生产线供应商的整合能力,可以进一步了解一台设备暂停以后,其他设备会怎样响应。供应方能否把异常从发生到恢复的过程讲明白,是观察联动方案是否考虑周全的一条路径,不能只凭一段正常生产视频下结论。
这里可以讨论三种情形。它们是采购时用于询问的假设场景,并不代表某条生产线已经出现过这些问题,也不建议采购人员自行制造故障。
杯子仍从前端连续送来时,后道是否有暂存位置,允许暂存到什么状态,满杯信号传给谁,前端接到信号后做什么,这是一串连续的问题。回答若只停留在“有自动控制”,还需要请对方继续说明动作顺序。缓冲能力也应按所选杯型和具体配置核实,不能把输送带长度直接理解成可持续不停机的保证。
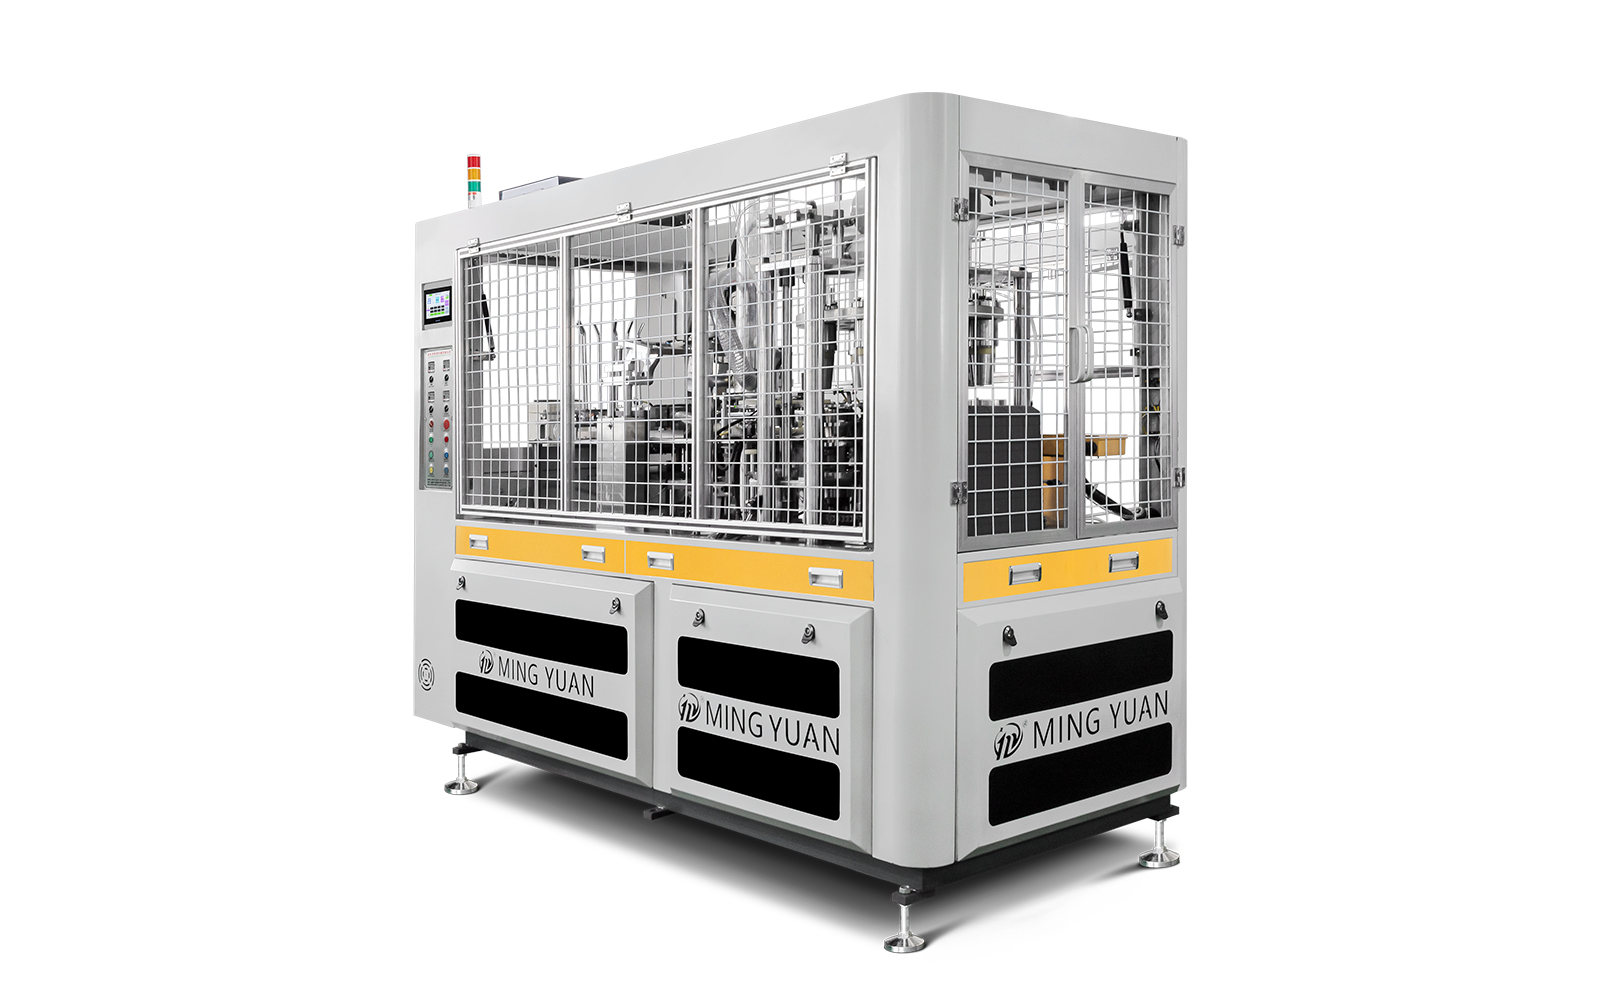
另外几台是否继续向公共输送区域送杯,缺杯的那一路怎样重新接入,恢复时需要人工检查哪个位置,都和多机组织方式有关。明源官网公开的三台MYC-OCM12配MY-800方案,提供了多主机接入包装环节的例子。采购自己的配置时,仍要进一步询问各路状态如何识别,以及停启过程怎样协调。
多主机接入公共包装环节的设备关系,可以参照明源官网这一组合页。异常响应方式仍需查对应配置的控制说明。公开组合:
https://www.mingyuanmachine.com/paper_cup_production_line/1599.html
如果所购方案包含在线检测,还要确认异常杯的去向,以及处理以后怎样维持后续计数。若配置中没有相关自动处理装置,也应知道人工检查设在哪里。不能见到“检测”两个字就默认所有缺陷都会被发现,更不能把未说明的剔除动作补进自己的理解里。
把三种情形问完,接着追踪恢复过程。故障排除后由谁确认可以重启,输送区域留下的杯子怎样处理,哪些位置需要重新检查,主机与包装是一起启动还是有先后顺序。恢复时的动作同样属于联动方案,机器再次转动并不意味着中间状态已经处理妥当。
这些内容可以由供应方通过流程图、控制说明或获准的演示解释,不一定都要现场触发异常。观察重点在于回答是否前后一致:同一个满杯信号,在布局、界面和操作说明中指向的对象是否相同;操作员是否知道自己的下一步,而不是等待工程师临时决定。
看整线实力,正常运行说明设备能够接起来,异常与恢复说明这条线准备怎样被管理。把问题问到“谁收到什么信号,接着做什么”,供应方对联动过程的理解就会逐渐清楚,采购比较也会有比机器数量更具体的依据。