客户审核老师站在车间门口,要你提供某批次产品的完整生产档案——你让文员翻了半天纸质流转卡,发现某道工序的记录字迹模糊、操作员工号填错了。
或者更糟
:终端市场出现质量投诉,整车厂要求你24小时内锁定问题批次、提供追溯报告。你翻遍Excel和台账,花了两天才勉强拼出一条链路,客户已经发来了整改通知。
又或者:
装配线上一颗螺栓拧紧力矩不对,整批产品要不要召回?你不知道具体影响了多少台,只能全部隔离待查,光停工损失就十几万。
这不是管理差,是汽零行业的规则就是这么残酷—靠人盯人、靠纸质记录,迟早翻车。
今天拆三个汽零工厂最要命的痛点,看看数字化怎么解。
汽零行业的追溯要求和其他行业完全不在一个量级。整车厂要的不是"这批产品用了哪家供应商的料",而是精确到每一颗螺丝、每一道拧紧曲线、每一个操作员工号,正反向都能查。
正向追溯
:给你一个原材料批次号,你能不能5分钟内告诉我,这批料做成了哪些产品、发给了哪些客户?
反向追溯:
给你一个产品序列号,你能不能5分钟内告诉我,它用了哪些批次的原材料、经过了哪些设备、谁操作的、工艺参数是多少?
汽零行业MES的核心能力之一,就是批次+序列号混合追溯。
原材料来料扫码入库,批次号自动绑定。每道工序扫码报工,操作员工号、设备编号、工艺参数自动关联。成品入库时生成产品序列号,与上游所有数据串联。
正向追溯
:输入原材料批次 → 系统自动列出所有关联产品及去向。
反向追溯
:输入产品序列号 → 系统秒级调出完整生产档案。
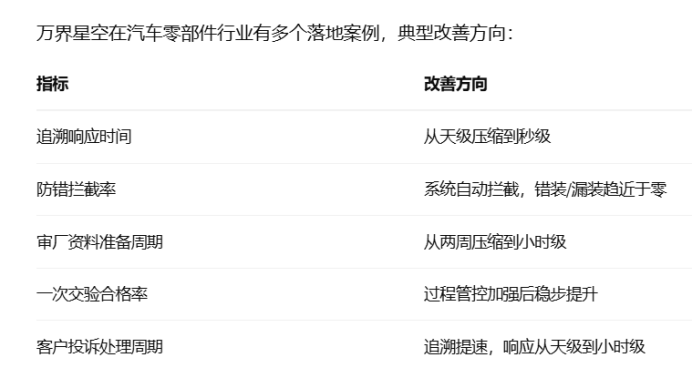
不是"两天",是秒级响应。审核老师要报告?一键导出。
• 错料:A型号零件装到了B型号产品上,外观差不多,装配能装进去,但性能不达标
• 拧紧防错:螺栓拧紧力矩不够或角度不对,系统没拦截,产品直接流出去了
• 每个装配工位配置扫码枪或RFID读写器,上料前扫描零件条码,系统自动校验"这个零件是不是该用在这台产品上、是不是正确的版本"
• 校验不通过 → 工位红灯亮、系统锁止、无法进入下一步操作
• 拧紧工位对接拧紧控制器,实时采集拧紧曲线(力矩、角度、时间),超出工艺窗口自动报警并拦截
• 工序防跳站:上一道工序未报工或检验结果不合格,下一道工序无法开工
所有防错事件记录在案,形成"防错日志"。审核时这是加分项——你不是在"靠人防错",而是"系统强制防错"。
痛点三:审厂翻了——IATF16949和PPAP资料整理到崩溃
每年审厂季,质量部同事的常态是:连续加班两周,把全年的生产记录、检验记录、设备校准记录、人员资质、SPC数据、控制计划……全部翻出来整理归档。
最怕的是:
某份记录找不到了、某张表格填错了、某个签名漏了。审核老师只要发现一处"记录不完整",开出不符合项,整改+复审又要一轮。
更现实的问题是:
很多工厂平时不积累数据,审厂前突击补记录。补出来的东西经不起深查,审核老师随便抽几个产品序列号做追溯验证,一查一个准。
• 生产过程所有数据(工单、物料、人员、设备、工艺参数、检验结果)实时采集、自动归档
• 按IATF16949条款结构组织,审厂时一键导出完整档案
• SPC控制图自动生成,X-bar/R图、P图、C图直接可用
• PPAP提交包所需的过程能力分析、初始过程研究,系统自动计算
汽零行业的数字化,不是"要不要做"的问题,是"什么时候做、做到什么程度"的问题。
整车厂对供应链的要求只会越来越严——追溯颗粒度更细、响应时间更短、数据完整性要求更高。今天不上MES的工厂,明天可能连投标资格都没有。